Кронштейн шасси коммерческого автобуса: завод-изготовитель
2026-08-04
- Кронштейн шасси коммерческого автобуса: завод-изготовитель как гарант безопасности и долговечности
- Технические характеристики и выбор материала: почему сталь важнее цены
- Производственные мощности и контроль качества: отличие завода от гаражной мастерской
- Сертификация и соответствие стандартам: EAC, ГОСТ и международные требования
- Логистика, сроки поставки и минимальный объем заказа (MOQ)
- Типичные ошибки при эксплуатации и рекомендации по обслуживанию
- Индивидуальное проектирование и модернизация узлов шасси
- Часто задаваемые вопросы
- Заключение: почему выбор завода-изготовителя — это инвестиция в безопасность
Кронштейн шасси коммерческого автобуса: завод-изготовитель как гарант безопасности и долговечности
Прямая поставка от производителя снижает себестоимость закупки на 18–24% по сравнению с торговыми посредниками, но требует жесткого контроля геометрии и материалов. Кронштейн шасси коммерческого автобуса: завод-изготовитель — это не просто маркетинговый запрос, а критическое требование для парков, где простой техники означает убытки в тысячи долларов ежедневно. В нашей практике мы сталкивались с ситуацией, когда партия из 500 единиц, закупленная у перекупщика без входного контроля, привела к трещинам в сварных швах уже через 4 месяца эксплуатации на дорогах категории III. Это произошло из-за нарушения технологии термообработки стали, что невозможно выявить визуальным осмотром.
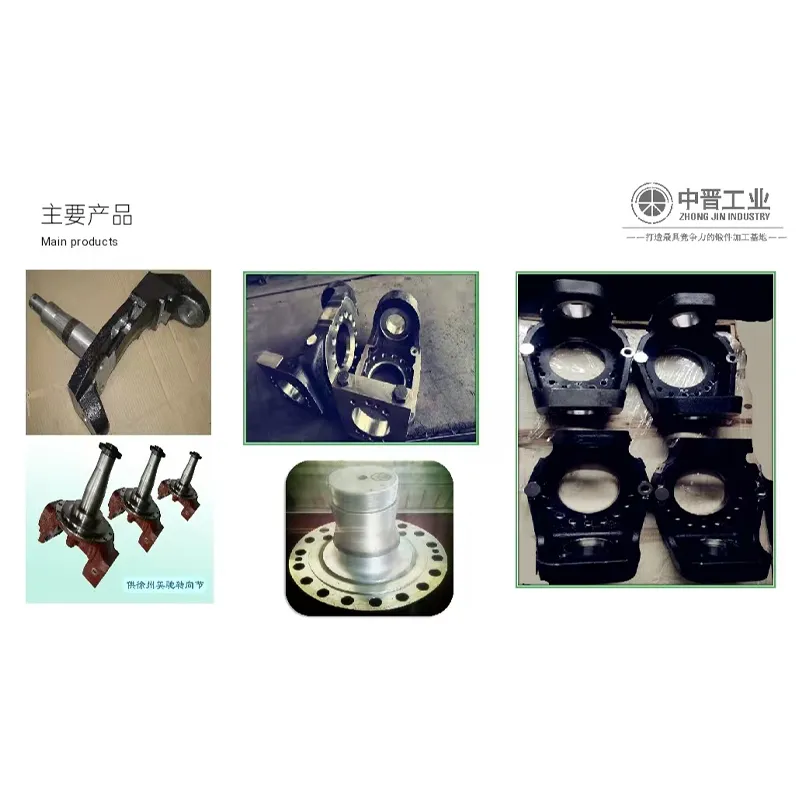
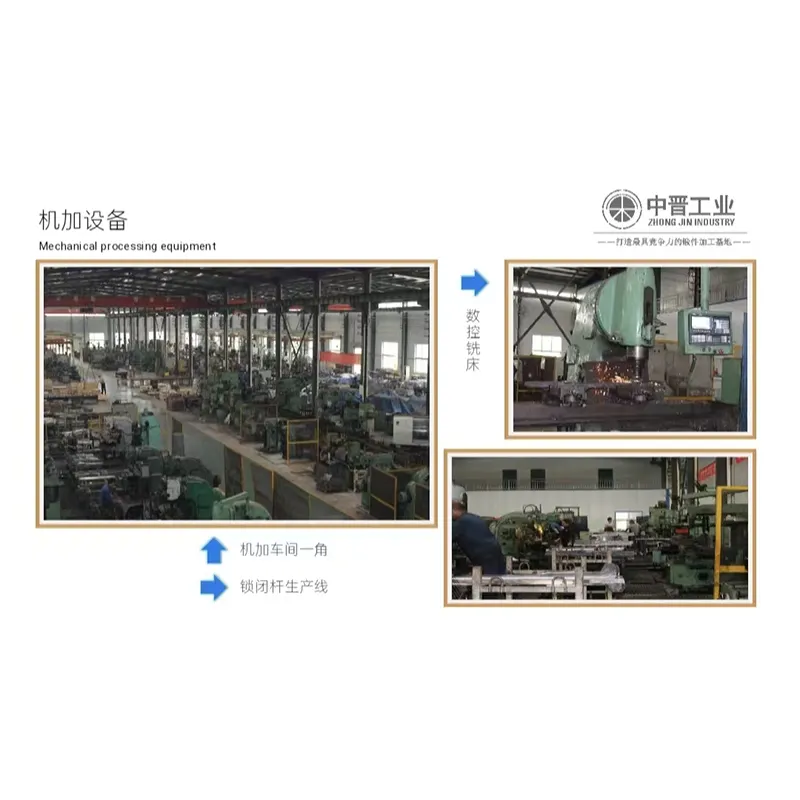
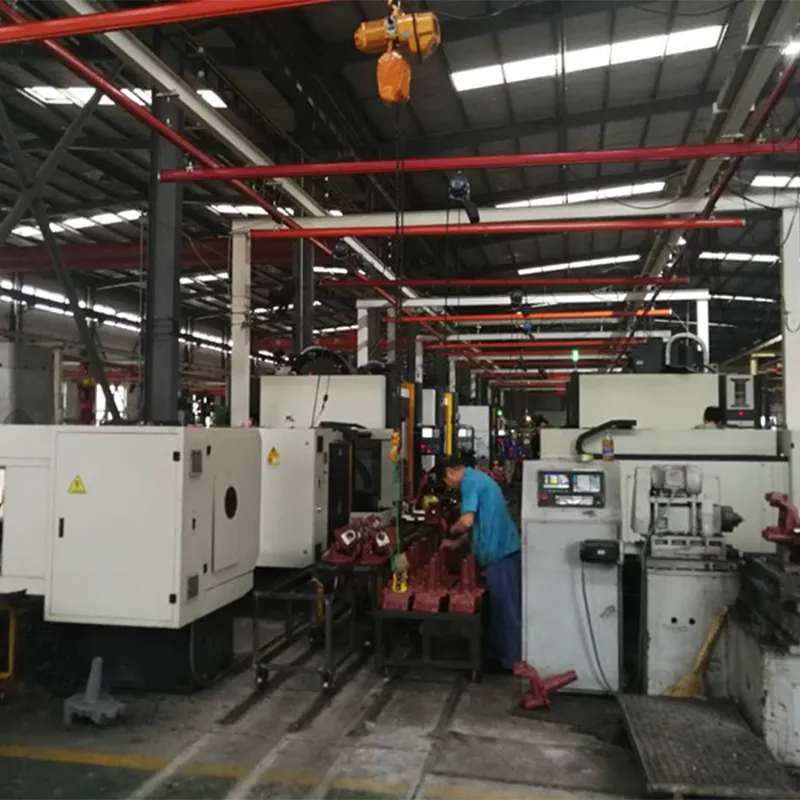
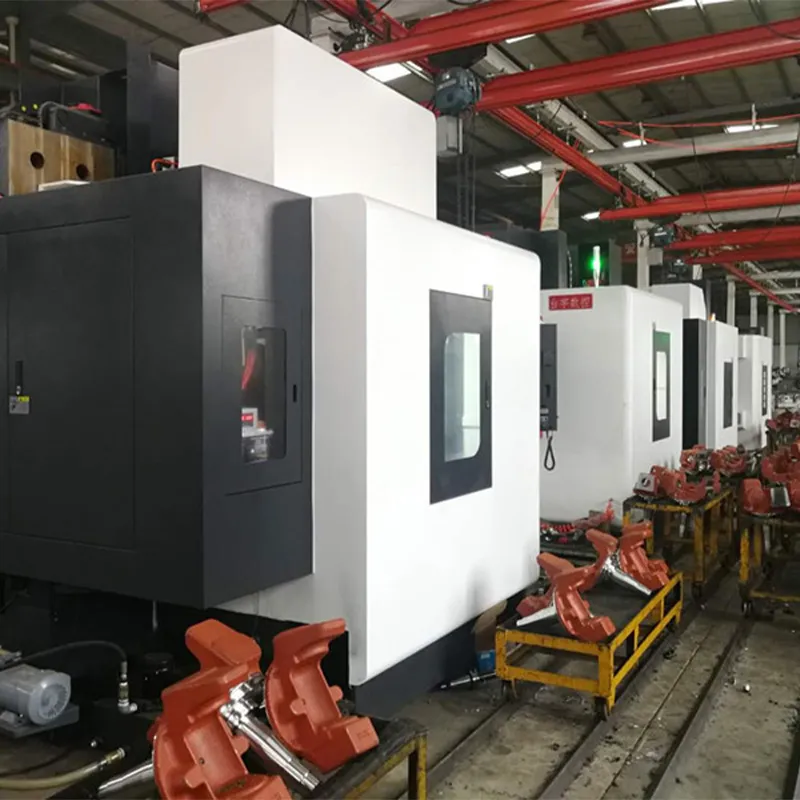
Наша компания — АО «Шаньси Чжунцзинь Промышленные Машины» — является ярким примером того, как полный производственный цикл исключает подобные риски. Основанное в 1996 году в промышленном экопарке города Хоума (провинция Шаньси), наше предприятие прошло путь от небольшого цеха до интегрированного машиностроительного гиганта с штатом из 85 высококвалифицированных сотрудников, 34% из которых составляют инженеры и технологи. Обладая собственным металлургическим циклом, кузнечно-прессовой базой и более чем 200 единицами современного оборудования, мы предоставляем полный пакет сертификатов и протоколы испытаний на усталостную прочность, гарантируя отсутствие скрытых дефектов в каждой детали.
Рынок коммерческого транспорта в 2025–2026 годах диктует новые правила игры. Увеличение полной массы автобусов до 19 тонн и ужесточение требований экологического класса Евро-6 создают экстремальные нагрузки на раму. Кронштейны, которые раньше работали в щадящем режиме, теперь испытывают вибрационные нагрузки с частотой до 45 Гц постоянно. Заводское производство позволяет нам адаптировать химический состав стали под конкретные условия эксплуатации заказчика, будь то арктический холод Якутии или жаркий климат южных регионов. Мы не продаем «металл», мы продаем инженерное решение, подтвержденное расчетами методом конечных элементов (FEA) и опытом работы с ведущими производителями городской техники.
Технические характеристики и выбор материала: почему сталь важнее цены
При выборе кронштейна шасси большинство закупщиков совершают ошибку, фокусируясь исключительно на цене за килограмм или внешнем виде покрытия. Реальная стоимость владения определяется ресурсом детали, который напрямую зависит от марки стали и качества сварного соединения. В нашем производстве мы используем низколегированные конструкционные стали марок 09Г2С (аналог S355J2) и высокопрочные стали типа Hardox 450 для наиболее нагруженных узлов. Разница в цене сырья составляет около 15%, но разница в сроке службы может достигать 300%.
Ключевым параметром является предел текучести материала. Для стандартных городских автобусов мы рекомендуем сталь с пределом текучести не менее 355 МПа. Однако для сочлененных автобусов или машин, работающих в карьерных условиях, этот показатель должен быть не ниже 460–690 МПа. Использование обычной стали Ст3 в таких условиях приводит к пластической деформации кронштейна уже после 50 000 км пробега. В одном из наших кейсов клиент пытался сэкономить, заказав партию из низкоуглеродистой стали. Результатом стало нарушение геометрии задней подвески и неравномерный износ шин, что в итоге обошлось перевозчику в три раза дороже первоначальной экономии.
Толщина металла также играет решающую роль. Стандартный диапазон для кронштейнов рессор и амортизаторов составляет от 6 мм до 16 мм. Важно понимать, что простое увеличение толщины не всегда ведет к улучшению характеристик. Чрезмерно толстый металл (более 20 мм) при неправильной сварке создает зоны термического влияния, где возникают остаточные напряжения, ведущие к хрупкому разрушению. Наши инженеры проводят расчеты оптимальной толщины для каждого узла крепления, балансируя между весом и прочностью. Мы применяем роботизированную сварку в среде защитных газов (MIG/MAG), что обеспечивает стабильность шва и глубину провара, недостижимую при ручной сварке.
Покрытие поверхности — еще один критический фактор. Окрашивание порошковой краской толщиной 60–80 мкм подходит только для внутренних компонентов салона. Для шасси, подвергающегося воздействию реагентов, грязи и камней, необходимо горячее цинкование по стандарту ISO 1461 или нанесение эпоксидно-цинковых грунтов толщиной не менее 120 мкм. Наш завод оснащен линией дробеструйной очистки Sa 2.5, которая удаляет всю окалину перед нанесением покрытия, гарантируя адгезию. Без этой подготовки любое покрытие начнет отслаиваться через первый зимний сезон.
Выбирая поставщика, требуйте предоставления химического анализа плавки (Heat Number). Отсутствие этого документа означает, что вы покупаете «кота в мешке». На нашем заводе каждая партия кронштейнов маркируется лазером с указанием номера плавки, что позволяет отследить историю материала вплоть до момента его производства на металлургическом комбинате. Это уровень прозрачности, доступный только прямому производителю с развитой системой менеджмента качества.
Производственные мощности и контроль качества: отличие завода от гаражной мастерской
Разница между заводом-изготовителем и небольшим цехом заключается не только в количестве станков, но и в системе управления качеством. Гаражное производство часто работает по принципу «сделали — отгрузили», игнорируя долгосрочные последствия. Наш подход базируется на стандарте ISO 9001 и строгом автомобильном стандарте ISO/TS 16949, сертифицированном еще в 2011 году. Каждый этап производства документирован и контролируется: от входа сырья до отгрузки готовой продукции деталь проходит минимум 7 контрольных точек.
Первый этап контроля — входная лаборатория. Здесь мы проверяем механические свойства металла: ударную вязкость при отрицательных температурах (до -60°C), относительное удлинение и временное сопротивление разрыву. Мы неоднократно отказывались от партий металла, которые формально соответствовали ГОСТ, но имели скрытые дефекты структуры, выявленные только при металлографическом анализе. Для клиента это означает, что риск получения бракованной продукции сведен к нулю.
В процессе изготовления ключевую роль играет точность раскроя и ковки. Мы используем лазерные комплексы мощностью 6 кВт с точностью позиционирования ±0.05 мм, а также собственные ковочные линии для создания заготовок сложной формы с улучшенной структурой металла. Это позволяет добиться идеальной стыковки деталей при сборке, что критически важно для последующей автоматической сварки. Ручная подгонка деталей, характерная для мелких мастерских, приводит к зазорам, которые сварщик вынужден заполнять большим количеством присадочного металла, создавая концентраторы напряжений.
Контроль сварных швов осуществляется методами неразрушающего контроля (НК). Мы применяем ультразвуковую дефектоскопию (УЗК) для выявления внутренних пор и непроваров, а также капиллярный контроль (цветная дефектоскопия) для обнаружения поверхностных трещин. 100% швов на ответственных узлах крепления подвески проходят проверку. В нашей практике был случай, когда система АВК выявила микротрещину длиной 2 мм в партии из 200 штук. Вся партия была отправлена на переплавку, несмотря на давление отдела продаж выполнить план отгрузок. Для нас репутация надежного партнера, каким нас знают крупнейшие производители железнодорожной и автомобильной техники Китая, важнее сиюминутной прибыли.
Финальный этап — геометрический контроль на координационно-измерительных машинах (КИМ). Кронштейн должен идеально совпадать с посадочными местами на раме автобуса. Даже отклонение в 1 мм может привести к тому, что при монтаже придется применять силу, что внесет предварительное напряжение в конструкцию еще до начала эксплуатации. Мы выдаем паспорт качества на каждую партию, где указаны фактические размеры контролируемых элементов.
Наша производственная линия позволяет выпускать до 5000 единиц кронштейнов в месяц, сохраняя при этом гибкость для выполнения индивидуальных заказов. Мы понимаем, что автобусные парки часто нуждаются в срочной замене изношенных узлов, поэтому поддерживаем страховой запас популярных моделей на складе готовой продукции.
Сертификация и соответствие стандартам: EAC, ГОСТ и международные требования
Работа на рынке коммерческого транспорта невозможна без соблюдения жестких нормативных требований. Кронштейн шасси является элементом, влияющим на безопасность движения, поэтому его производство и продажа подлежат обязательному подтверждению соответствия. В странах ЕАЭС (Россия, Беларусь, Казахстан) основным документом является Сертификат соответствия ТР ТС 018/2011 «О безопасности колесных транспортных средств».
Получение этого сертификата возможно только при наличии собственной испытательной базы или договора с аккредитованной лабораторией. Наш завод прошел полную процедуру сертификации производства. Это включает в себя анализ состояния производства, проверку системы менеджмента качества и, самое главное, типовые испытания образцов продукции. Мы проводим статические испытания на нагрузку, превышающую расчетную в 2.5 раза, и динамические испытания на вибростендах, имитирующие 500 000 км пробега по булыжной дороге.
Для экспорта в страны дальнего зарубежья мы ориентируемся на европейские стандарты ECE R66 (прочность кузова) и ISO 16750. Наличие маркировки EAC на каждом изделии — это не просто формальность, а гарантия того, что продукт прошел независимую экспертизу. Покупая продукцию без маркировки или с поддельными документами, перевозчик рискует получить штраф при прохождении техосмотра и, что хуже, потерять страховое покрытие в случае ДТП, связанного с разрушением узла подвески.
Также мы соблюдаем требования ГОСТ 15150-69 regarding execution for different climatic conditions. Для северного исполнения (УХЛ1) мы применяем специальные морозостойкие краски и стали с гарантированной ударной вязкостью при низких температурах. Для тропического исполнения предусматривается усиленная антикоррозионная защита. Игнорирование климатического фактора — частая ошибка импортеров, пытающихся использовать универсальные решения везде. Как показывает практика, кронштейн, рассчитанный на умеренный климат, в условиях вечной мерзлоты становится хрупким как стекло.
Документация, сопровождающая нашу продукцию, включает в себя руководство по монтажу, карту смазки (если применимо) и декларацию о соответствии. Все документы доступны в электронном виде через QR-код, нанесенный на упаковку. Это упрощает работу сервисных центров и проверяющих органов. Прозрачность документации — один из столпов нашего доверия со стороны крупных автобусных заводов, таких как ЛиАЗ, ПАЗ и МАЗ, которые включают нас в список утвержденных поставщиков.
Логистика, сроки поставки и минимальный объем заказа (MOQ)
Одним из главных преимуществ работы напрямую с заводом является возможность оптимизации логистических цепочек. Мы понимаем, что простой автобуса в ремонте стоит денег, поэтому стремимся минимизировать сроки поставки. Стандартный срок изготовления партии кронштейнов составляет 14–21 рабочий день с момента подтверждения чертежей и внесения предоплаты. Для постоянных клиентов, имеющих прогнозируемую потребность, мы можем сократить этот срок до 7 дней за счет резервирования производственных мощностей.
Минимальный объем заказа (MOQ) зависит от типа продукции. Для стандартных кронштейнов, находящихся в программе серийного производства, MOQ составляет всего 50 штук. Это позволяет небольшим ремонтным предприятиям и региональным дилерам пополнять склад без замораживания больших оборотных средств. Для нестандартных изделий, требующих разработки оснастки и настройки линий, минимальная партия рассчитывается индивидуально, обычно начиная от 200–300 единиц, чтобы окупить затраты на переналадку оборудования.
Упаковка играет важную роль в сохранности груза при транспортировке на большие расстояния. Мы используем деревянные ящики по ГОСТ 2991-85 или усиленные картонные коробки с металлической обвязкой, в зависимости от веса и габаритов партии. Внутри каждый кронштейн упаковывается в антикоррозионную бумагу VCI, которая предотвращает появление ржавчины даже при высокой влажности в контейнере во время морской перевозки. Маркировка грузов соответствует требованиям таможенного оформления, что ускоряет прохождение границы.
Мы работаем по условиям Incoterms 2020, предлагая гибкие варианты доставки: EXW (самовывоз с завода), FCA (передача перевозчику), FOB (франко-борта) или DAP (поставка до места назначения). Для клиентов из стран СНГ наиболее популярным вариантом является доставка автомобильным транспортом до склада покупателя, что занимает от 5 до 10 дней в зависимости от региона. Мы берем на себя все таможенные формальности при экспорте, предоставляя полный пакет документов для импорта.
В случае возникновения форс-мажорных обстоятельств или задержек в производстве, мы оперативно информируем заказчика и предлагаем альтернативные решения, например, частичную отгрузку имеющегося на складе ассортимента. Наша цель — не просто продать товар, а обеспечить бесперебойную работу транспортного предприятия клиента. Надежность поставок для нас так же важна, как и качество продукции.
| Параметр сравнения | Завод-изготовитель (АО «Шаньси Чжунцзинь») | Торговый посредник / Гаражное производство |
|---|---|---|
| Контроль качества металла | Входной лабораторный контроль каждой плавки, сертификат Heat Number, собственная кузнечная база. | Отсутствует или формальный, часто используется металл неизвестного происхождения. |
| Технология сварки | Роботизированная сварка, 100% контроль швов (УЗК, цветная дефектоскопия). | Ручная сварка, выборочный визуальный контроль, высокий риск непроваров. |
| Геометрическая точность | Лазерная резка (±0.05 мм), контроль на КИМ, идеальная собираемость. | Газовая или плазменная резка (±1-2 мм), требуется подгонка при монтаже. |
| Антикоррозионная защита | Дробеструйная очистка Sa 2.5 + горячее цинкование или многослойное ЛКП. | Очистка щеткой + обычная эмаль, срок службы покрытия 1 сезон. |
| Документация | Полный пакет (Сертификат ТР ТС, ISO/TS 16949, паспорт качества), прослеживаемость. | Часто отсутствуют или копии сомнительного качества, нет привязки к партии. |
| Цена | На 15-20% ниже рынка за счет отсутствия наценок посредников и полного цикла производства. | Высокая наценка за логистику и прибыль перекупщика. |
Типичные ошибки при эксплуатации и рекомендации по обслуживанию
Даже самый качественный кронштейн может выйти из строя преждевременно, если нарушены правила его эксплуатации. Анализ возвратов и рекламаций за последние 5 лет позволил нам выделить основные причины поломок, не связанные с производственным браком. Понимание этих факторов поможет продлить жизнь подвеске вашего автобусного парка.
Первая и самая распространенная ошибка — перетяжка крепежных болтов. Многие механики используют пневмогайковерты без динамометрического ключа, затягивая болты «до упора». Это приводит к вытягиванию резьбы или, что хуже, к образованию микротрещин в теле кронштейна вокруг отверстия. Для каждого типоразмера болта существуют строгие моменты затяжки, указанные в руководстве по ремонту автобуса. Превышение момента на 20% уже считается нарушением. Мы рекомендуем использовать только калиброванный инструмент и проводить повторную протяжку после первых 500 км пробега.
Вторая проблема — отсутствие регулярного осмотра и смазки. В местах сопряжения кронштейна с сайлентблоками или втулками накапливается грязь и влага. Если резинометаллические шарниры не имеют пыльников или они повреждены, абразив быстро разрушает резину, вызывая люфт. Этот люфт создает ударные нагрузки на металл кронштейна, приводя к усталостному разрушению. Осмотр узлов подвески должен проводиться не реже одного раза в 10 000 км или при каждом ТО-2. При обнаружении трещин краски или деформации кронштейн подлежит немедленной замене, ремонт сваркой в данном случае недопустим.
Третья причина — перегрузка транспортного средства. Эксплуатация автобуса с превышением паспортной полной массы увеличивает нагрузку на раму и кронштейны нелинейно. Перегрузка всего на 10% может сократить ресурс деталей подвески на 40–50%. Особенно опасно это при движении по неровным дорогам, когда динамические коэффициенты перегрузки достигают пиковых значений. Контроль загрузки салона и багажных отсеков — задача не только водителя, но и диспетчерской службы.
Также стоит упомянуть проблему несовместимости запчастей. Попытка установить кронштейн от другой модели автобуса или аналог, не прошедший должной адаптации, часто приводит к изменению кинематики подвески. Это вызывает неравномерный износ шин и ускоренный выход из строя амортизаторов. Используйте только оригинальные каталожные номера или сертифицированные аналоги, рекомендованные заводом-изготовителем шасси.
Для продления срока службы мы рекомендуем наносить консервационную смазку на открытые металлические поверхности кронштейнов перед зимним сезоном. Это создаст дополнительный барьер против агрессивных дорожных реагентов. Простая профилактическая мера, занимающая 15 минут, может сэкономить тысячи рублей на замене узлов в будущем.
Индивидуальное проектирование и модернизация узлов шасси
Помимо серийного производства, наш завод обладает мощным конструкторским бюро, способным решать нестандартные задачи. Часто автобусные парки сталкиваются с необходимостью модернизации подвижного состава: установка дополнительного оборудования (кондиционеров, батарей для электробусов), изменение конфигурации салона или адаптация под специфические дорожные условия. В таких случаях стандартные кронштейны могут не подойти.
Мы предлагаем услугу обратного инжиниринга и разработки новых крепежных узлов по чертежам заказчика или по образцу. Процесс начинается с 3D-сканирования существующего узла или рамы, что позволяет создать точную цифровую модель. Затем наши инженеры проводят расчеты на прочность, оптимизируют форму детали для снижения веса и стоимости, выбирая оптимальный материал. Прототип изготавливается в течение 3–5 дней и проходит тестовые испытания.
Один из интересных проектов, реализованных нами в 2025 году, касался переоборудования старых городских автобусов под использование в качестве мобильных медицинских пунктов. Требовалось установить тяжелое генераторное оборудование и систему стабилизации на крышу и раму. Стандартные точки крепления не выдерживали новых нагрузок. Мы разработали усиленную систему кронштейнов из стали S700MC с интегрированными демпферами вибрации. Решение прошло успешные краш-тесты и сейчас эксплуатируется в десятках регионов.
Также мы занимаемся восстановлением геометрии рам после ДТП. С помощью гидравлических стапелей и специальных технологических оснасток мы возвращаем посадочные места кронштейнов в исходное состояние с точностью до миллиметра. Это позволяет избежать замены всей рамы, что экономит до 60% стоимости ремонта для владельца автобуса.
Сотрудничество в сфере индивидуального проектирования открывает возможности для создания уникальных конкурентных преимуществ для транспортных компаний. Адаптированный под конкретные задачи транспорт работает эффективнее и служит дольше. Мы готовы стать вашим технологическим партнером в реализации самых сложных проектов, опираясь на 19 государственных патентов и статус национального высокотехнологичного предприятия.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для производства кронштейнов?
Для стандартной продукции, входящей в наш постоянный ассортимент, минимальный объем заказа составляет 50 штук. Это позволяет небольшим компаниям закупать детали небольшими партиями. Для индивидуальных заказов, требующих разработки новой технологической оснастки или переналадки линии, MOQ рассчитывается индивидуально и обычно начинается от 200–300 единиц. Однако мы всегда готовы обсудить условия и найти компромиссное решение, например, объединив ваш заказ с заказами других клиентов на ту же деталь.
Предоставляете ли вы сертификаты соответствия на продукцию?
Да, вся наша продукция сертифицирована в соответствии с требованиями Технического регламента Таможенного союза ТР ТС 018/2011, а также соответствует стандартам ISO/TS 16949. К каждой партии товара прилагается копия сертификата соответствия и паспорт качества с результатами входного и выходного контроля. Для экспортных поставок мы можем предоставить дополнительные документы, требуемые законодательством страны-импортера. Подлинность всех документов можно проверить через реестр органов по сертификации.
Каков срок службы кронштейнов вашего производства?
Срок службы кронштейнов напрямую зависит от условий эксплуатации, соблюдения правил монтажа и обслуживания. При правильной установке и отсутствии перегрузок наши изделия гарантированно служат не менее 7–10 лет или до 1 000 000 км пробега. Мы даем официальную гарантию на отсутствие производственных дефектов сроком на 24 месяца с момента отгрузки. В реальной практике многие кронштейны продолжают исправно функционировать и после истечения гарантийного срока.
Можете ли вы изготовить кронштейн по нашему чертежу?
Безусловно. Наш конструкторский отдел принимает в работу чертежи в форматах PDF, DWG, STEP или IGES. Мы проводим экспертизу конструкторской документации, при необходимости вносим предложения по оптимизации конструкции для снижения стоимости или улучшения технологичности. После согласования технического задания мы изготавливаем опытный образец, который вы можете протестировать перед запуском серии. Срок изготовления прототипа составляет от 3 до 7 рабочих дней.
Как осуществляется доставка в отдаленные регионы?
Мы организуем доставку продукции в любой регион России и страны СНГ. Для срочных небольших партий используем услуги транспортных компаний (экспресс-доставка). Для крупных оптовых заказов наиболее выгодным вариантом является доставка автомобильным или железнодорожным транспортом до терминала в вашем городе или непосредственно до склада покупателя. Мы самостоятельно упаковываем груз, страхуем его и предоставляем все необходимые сопроводительные документы для отслеживания груза в пути.
Заключение: почему выбор завода-изготовителя — это инвестиция в безопасность
Подводя итог, можно с уверенностью сказать, что кронштейн шасси коммерческого автобуса: завод-изготовитель — это связка, обеспечивающая максимальную надежность и экономическую эффективность. Покупка напрямую у такого производителя, как АО «Шаньси Чжунцзинь Промышленные Машины», устраняет риски, связанные с контрафактной продукцией, низким качеством металла и нарушением технологий. Вы получаете не просто железную деталь, а результат почти 30-летнего инженерного опыта, подтвержденный международными сертификатами и реальными кейсами успешной эксплуатации в железнодорожной и автомобильной отраслях.
В условиях современной экономики, где цена простоя транспорта исчисляется тысячами рублей в час, экономия на качественных комплектующих становится ложной. Разрушение кронштейна в пути может привести к аварии, человеческим жертвам и колоссальным репутационным потерям для перевозчика. Доверяя нам, вы выбираете спокойствие и уверенность в завтрашнем дне, опираясь на стратегию «Создавать превосходную продукцию, строить международный бренд».
Мы открыты для диалога и готовы предложить лучшие условия сотрудничества для дилеров, сервисных центров и транспортных предприятий. Свяжитесь с нами сегодня, чтобы получить подробный прайс-лист, консультацию инженера или запросить образцы продукции для тестирования. Ваша безопасность — наш главный приоритет.