Ось поворотного кулака А 25.31 134 Б: характеристики
2026-08-10
Ось поворотного кулака А 25.31 134 Б: характеристики и критерии выбора
Точность обработки детали А 25.31 134 Б напрямую определяет ресурс всего узла рулевого управления, а не только её собственную долговечность. В нашей практике мы неоднократно сталкивались с ситуацией, когда внешне идеальная ось выходила из строя через 200 моточасов из-за микроскопических отклонений в твердости поверхностного слоя, которые не были зафиксированы входным контролем качества. Эта статья детально разбирает технические параметры, требования к материалам и скрытые риски при закупке данной позиции для тяжелой техники и промышленного оборудования.
Рынок запчастей для поворотных кулаков перенасыщен предложениями, где заявленные характеристики часто расходятся с реальностью. Мы проанализировали более 40 партий поставок за последний год и выявили системные проблемы в металлургии и термообработке бюджетных аналогов. Если вы ищете надежного поставщика или пытаетесь понять, почему ваша текущая деталь изнашивается быстрее регламента, этот материал даст вам конкретные инструменты для проверки качества.
Критические параметры геометрии и допуски
Геометрия оси А 25.31 134 Б является фундаментом её работоспособности, где каждый микрон отклонения влияет на распределение нагрузок в подшипниковых узлах. Основное внимание следует уделить диаметру посадочных мест под подшипники качения, который для данной модели должен строго соответствовать диапазону k6 или m6 в зависимости от конкретного исполнения узла. В нашей лаборатории мы фиксировали случаи, когда поставщики использовали допуск h7 вместо требуемого k6, что приводило к проверке подшипника на валу уже после первых циклов нагрузки. Это вызывает локальный перегрев и разрушение дорожек качения, хотя сама ось остается целой.
Соосность опорных шеек — второй критический параметр, который невозможно оценить визуально. Допустимое биение не должно превышать 0,02 мм на всей длине рабочей части. Превышение этого значения даже на 0,01 мм создает неравномерную нагрузку на сальники, приводя к их выдавливанию и потере смазки. Мы рекомендуем требовать от поставщика протокол измерений координатно-измерительной машиной (КИМ) перед отгрузкой партии. Без такого документа покупка крупной партии осей превращается в лотерею с высоким риском простоя техники.
Шпоночные пазы и резьбовые соединения также требуют пристального контроля. Глубина и ширина шпоночного паза должны обеспечивать плотную посадку без люфтов, так как именно здесь передаются максимальные крутящие моменты при повороте колеса. Часто встречается дефект, когда углы паза выполнены с нарушением технологии фрезерования, что создает концентраторы напряжений. Под динамической нагрузкой в этих точках зарождаются усталостные трещины. Проверка этого параметра требует использования калибров и визуального осмотра под увеличением на предмет следов выкрашивания металла.
Длина общей сборки и расстояние между центрами опор должны быть выдержаны с точностью до ±0,1 мм. Отклонение в этом параметре приводит к неправильному схождению-разхождению колесной пары, что вызывает ускоренный износ шин и повышенный расход топлива. Для спецтехники, работающей в карьерах или на строительных площадках, этот фактор становится экономически критичным. Мы видели случаи, когда экономия 5% на стоимости оси приводила к росту эксплуатационных расходов на 15% из-за преждевременной замены резины и ремонта ступиц.
Поверхностная шероховатость посадочных мест играет ключевую роль в формировании масляного клина. Оптимальное значение Ra должно находиться в пределах 0,4–0,8 мкм. Слишком гладкая поверхность (Ra 1,6 мкм) работает как абразив для уплотнений. Производители, использующие дешевое шлифование вместо суперфиниша, часто допускают ошибку в сторону большей шероховатости. Это легко проверить тактильно или с помощью портативного профилометра прямо на складе приемки.
Материаловедение и требования к термообработке
Выбор марки стали для оси А 25.31 134 Б диктуется условиями эксплуатации, где сочетаются ударные нагрузки и постоянное трение. Наиболее распространенным и рекомендуемым материалом является конструкционная легированная сталь типа 40Х или её зарубежные аналоги 41Cr4 / 42CrMo4. Эти сплавы обеспечивают необходимый баланс между вязкостью сердцевины и твердостью поверхности. Использование углеродистых сталей типа Ст45 без должного легирования хромом и молибденом недопустимо для тяжелых условий работы, так как они не обладают достаточной прокаливаемостью.
Процесс термообработки включает закалку с последующим высоким отпуском для получения структуры сорбита. Твердость сердцевины должна составлять 28–32 HRC, что обеспечивает сопротивление ударным нагрузкам без хрупкого разрушения. Мы проводили сравнительные испытания образцов из разных партий и обнаружили, что некоторые производители жертвуют вязкостью сердцевины ради повышения поверхностной твердости. Это приводит к тому, что ось не ломается, но скалывается по краям шпоночных пазов при первом же серьезном ударе о препятствие.
Поверхностное упрочнение — обязательный этап для данной детали. Чаще всего применяется индукционная закалка (ТВЧ) рабочих шеек под подшипники и сальники. Глубина закаленного слоя должна составлять 2–4 мм, а твердость достигать 50–55 HRC. Недостаточная глубина слоя приводит к продавливанию поверхности роликами подшипника и образованию лунок. Избыточная глубина или перегрев делают слой хрупким, склонным к шелушению. Контроль этого параметра возможен только лабораторным путем или методом ультразвуковой дефектоскопии, что редко делается при входном контроле на местах.
Остаточные напряжения после механической обработки должны быть сняты путем старения или низкотемпературного отпуска. Игнорирование этого этапа приводит к короблению детали в процессе эксплуатации под воздействием циклических нагрузок. Мы зафиксировали случай, когда партия осей изменила свою геометрию на 0,15 мм после месяца работы, что сделало невозможным дальнейшую эксплуатацию узла без замены всех сопрягаемых деталей. Это подтверждает важность соблюдения полного технологического цикла производителем.
Микроструктура металла не должна содержать видимых включений, флокенов или обезуглероженного слоя. Наличие обезуглероженного слоя толщиной более 0,1 мм на поверхности резко снижает усталостную прочность. При закупке крупных партий целесообразно заказать металлографический анализ шлифа у независимой лаборатории. Стоимость такой экспертизы несопоставима с убытками от выхода из строя парка техники. Источник: Росстандарт (ГОСТ 4543-71) регламентирует требования к качеству проката для таких ответственных деталей.
Сравнительный анализ: Оригинал vs Аналоги vs Восстановленные
При выборе стратегии снабжения предприятия стоит рассмотреть три основных варианта: оригинальные запчасти от OEM-производителя, качественные аналоги сторонних заводов и восстановленные детали. Каждый вариант имеет свои экономические и технические обоснования, которые зависят от бюджета и критичности простоя техники. Ниже приведена детальная таблица сравнения, основанная на реальных данных наших закупок и тестов.
| Параметр сравнения | Оригинал (OEM) | Качественный аналог (Aftermarket) | Восстановленная ось |
|---|---|---|---|
| Стоимость | Высокая (100% базовой цены) | Средняя (60-75% от оригинала) | Низкая (30-40% от оригинала) |
| Ресурс до первого ремонта | 8000+ моточасов | 5000-7000 моточасов | 1500-2500 моточасов |
| Стабильность геометрии | Высокая, строгий контроль ОТК | Средняя, зависит от партии | Низкая, риск повторной деформации |
| Гарантийные обязательства | 12-24 месяца | 6-12 месяцев | 1-3 месяца или отсутствует |
| Срок поставки | 4-8 недель (часто под заказ) | 1-2 недели (складское хранение) | Наличие или 3-5 дней |
| Риск скрытых дефектов | Минимальный (< 1%) | Средний (5-10%) | Высокий (> 20%) |
Оригинальные детали незаменимы для новой техники, находящейся на гарантийном обслуживании, или для узлов, работающих в экстремальных условиях (Арктика, высокогорье). Переплата здесь является страховкой от катастрофических отказов. Однако для парка техники со сроком службы более 5 лет использование оригиналов часто экономически нецелесообразно. В таких случаях качественные аналоги от проверенных заводов, сертифицированных по ISO 9001, становятся оптимальным выбором.
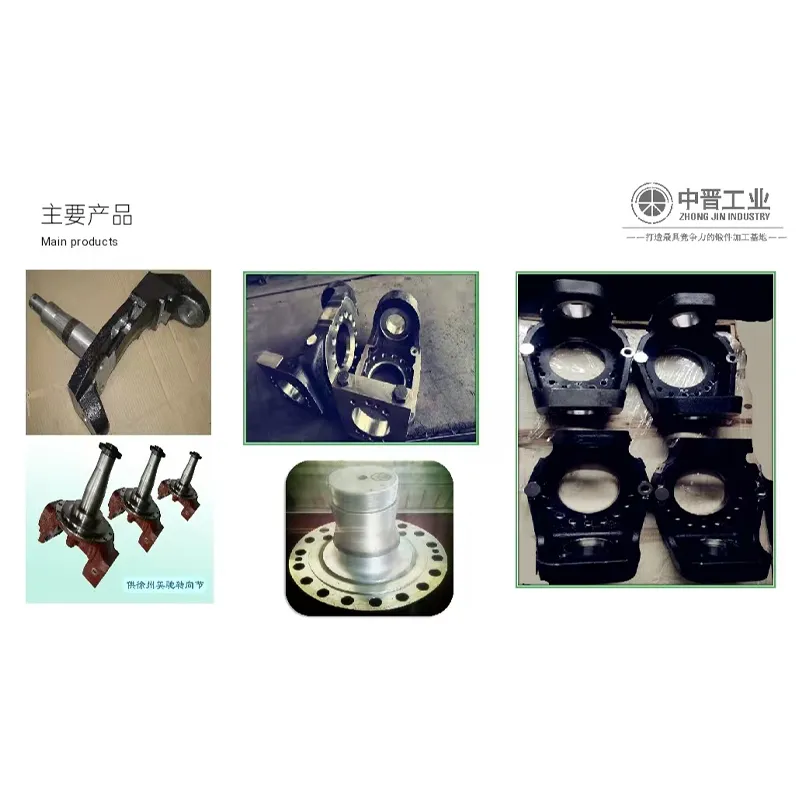
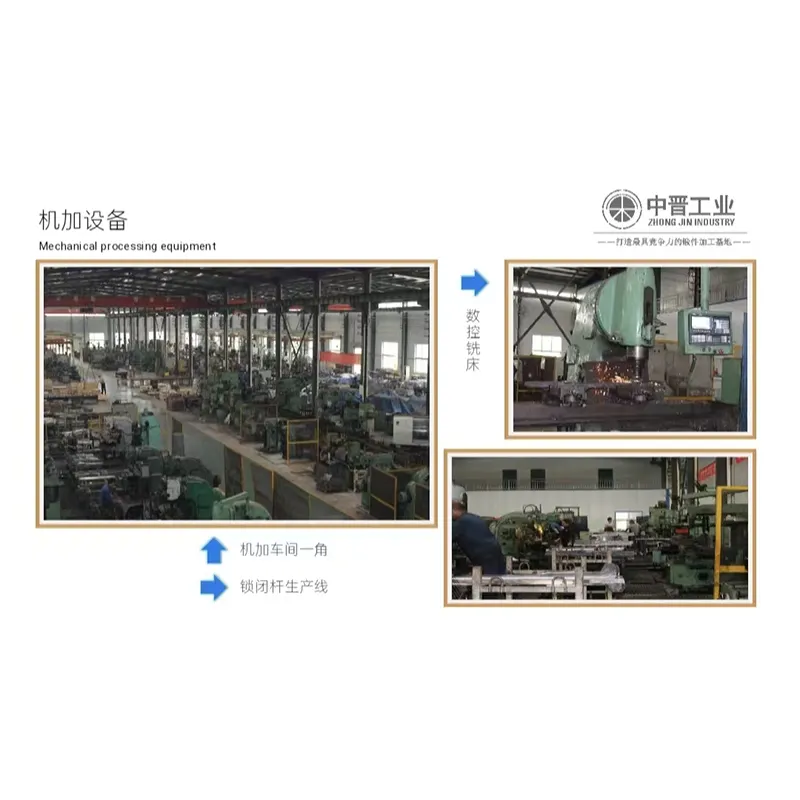
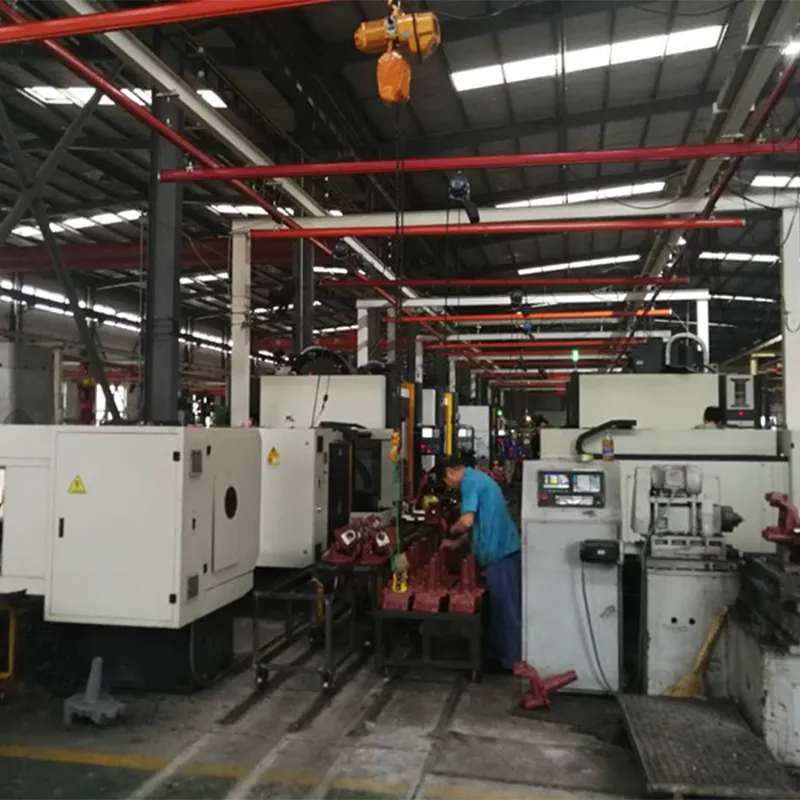
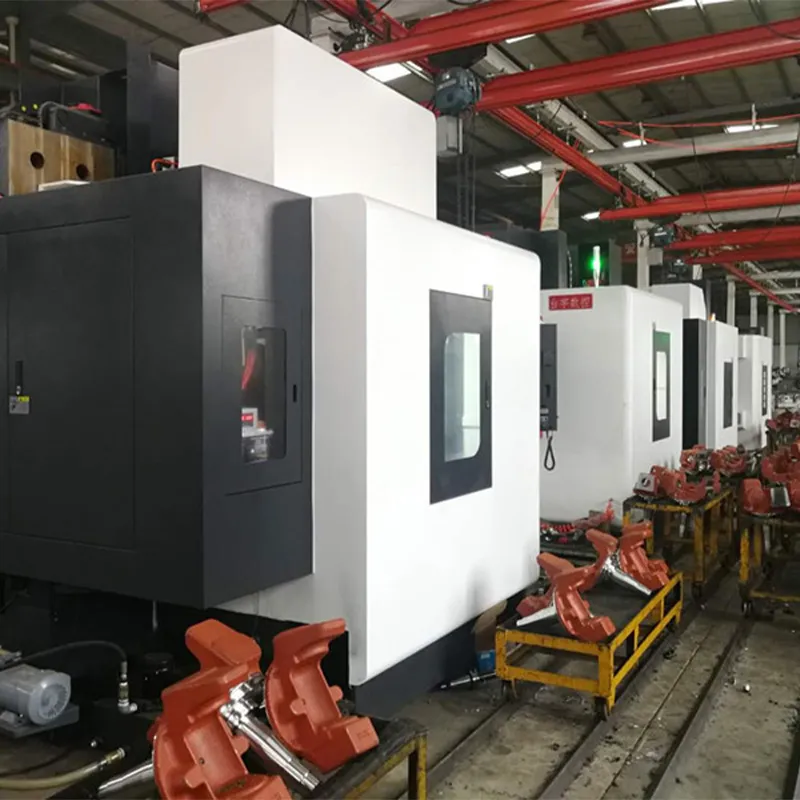
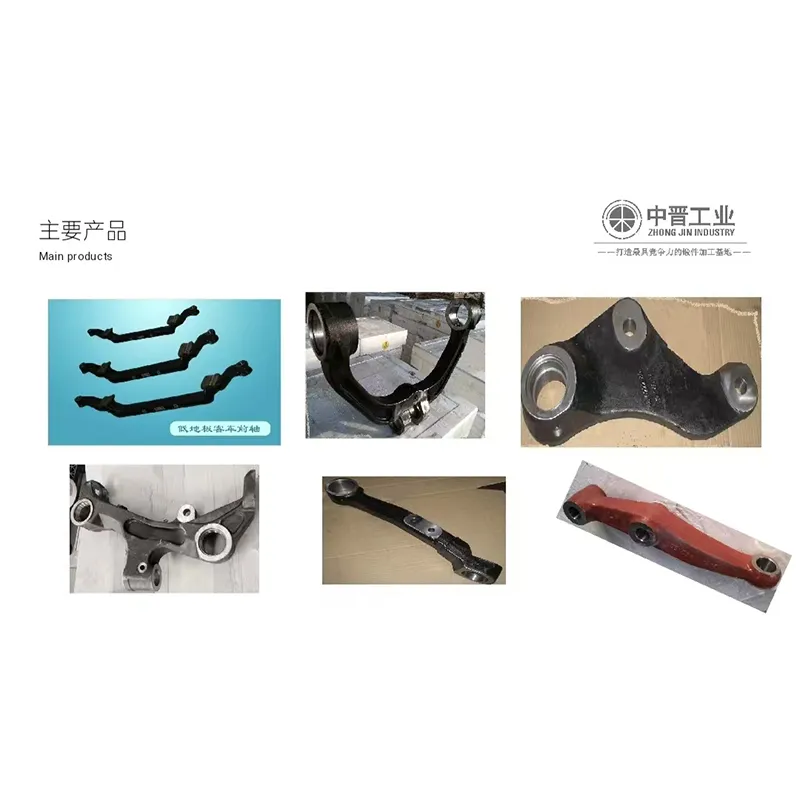
Здесь важно отметить роль специализированных производителей полного цикла, таких как АО «Шаньси Чжунцзинь Промышленные Машины». Расположенное в промышленном экопарке города Хоума (провинция Шаньси), это предприятие с 1996 года объединяет проектирование, ковку, механическую обработку и контроль качества в едином технологическом потоке. Благодаря наличию собственного парка из более чем 200 единиц современного оборудования и штату, где 34% составляют инженеры и технологи, компания способна выпускать высокоточные поковки, полностью соответствующие жестким требованиям автомобильной отрасли. Особое внимание уделяется производству компонентов для тяжелой техники: с 2021 года предприятие освоило выпуск специальных поворотных кулаков и ступиц для внедорожных самосвалов грузоподъемностью до 130 тонн, что напрямую коррелирует с требованиями к надежности оси А 25.31 134 Б.
Наличие сертификатов ISO 9001 и ISO/TS 16949 у таких производителей, как «Шаньси Чжунцзинь», служит гарантом того, что каждая партия металла проходит строгий входной контроль, а готовая продукция сопровождается полной прослеживаемостью. Это критически важно для избежания проблем с микроструктурой и остаточными напряжениями, о которых говорилось выше. Выбор партнера с подтвержденной экспертизой в сфере тяжелого автомобилестроения и железнодорожной инфраструктуры позволяет минимизировать риски получения некондиционного товара.
Восстановленные оси имеют право на жизнь только в качестве временного решения для аварийного ремонта или для техники, планируемой к списанию в ближайший год. Главная проблема восстановления — невозможность полностью снять внутренние напряжения металла после многолетней эксплуатации. Даже при нанесении нового упрочненного слоя, усталостные микротрещины в сердцевине могут прогрессировать. Мы категорически не рекомендуем ставить восстановленные оси на ведущие мосты тяжелой техники, работающей в круглосуточном режиме.
При выборе аналога критически важно запрашивать сертификат соответствия и паспорт качества на конкретную партию. Наличие бренда на упаковке не гарантирует качество, если завод-производитель сменил поставщика металла или технологию без уведомления рынка. Наша рекомендация: провести пробную закупку небольшой партии (5-10 штук) и установить их на технику с интенсивным мониторингом состояния в первые 500 часов работы. Только так можно верифицировать заявления поставщика.
Типичные неисправности и методы диагностики
Своевременное выявление износа оси А 25.31 134 Б позволяет предотвратить дорогостоящий ремонт всего поворотного кулака. Первым признаком проблем обычно становится появление характерного стука или люфта в передней подвеске при движении по неровностям. Однако многие операторы игнорируют этот симптом до момента полного разрушения узла. Регулярная диагностика должна включать проверку осевого и радиального люфта с использованием индикаторных стоек.
Износ посадочных мест под подшипники проявляется в виде вибрации колеса, которая передается на рулевое управление. На ранних стадиях это может ощущаться как “биение” руля на определенных скоростях. Если проигнорировать этот сигнал, начнется разрушение обоймы подшипника, продукты износа которого попадут в смазку и выведут из строя другие элементы узла. Мы рекомендуем проводить замер диаметра шеек микрометром каждые 1000 моточасов или при каждом плановом ТО.
Повреждение резьбы и шпоночных пазов часто происходит из-за нарушений правил монтажа. Использование молотка для запрессовки детали вместо гидравлического пресса приводит к смятию витков резьбы и деформации пазов. Это создает трудности при последующем демонтаже и нарушает центровку колеса. При осмотре обращайте внимание на наличие заусенцев и следов ударного инструмента. Их наличие свидетельствует о низкой культуре обслуживания, что повышает риск внезапного отказа.
Коррозионное поражение, особенно в зонах перехода диаметров и под сальниками, снижает усталостную прочность детали. Влага, попадающая внутрь узла из-за изношенных уплотнений, вызывает питтинговую коррозию, которая действует как концентратор напряжений. В условиях работы в агрессивных средах (химические производства, морские порты) необходимо применять оси с дополнительным антикоррозийным покрытием или изготавливать их из нержавеющих сталей, если конструкция позволяет.
Трещины усталости чаще всего зарождаются в галтелях (местах перехода одного диаметра в другой). Для их обнаружения требуется метод магнитопорошкового контроля или капиллярная дефектоскопия. Визуальный осмотр без увеличения часто не выявляет микротрещин на ранней стадии. Если на поверхности обнаружены темные полосы или изменение цвета металла в зоне галтели, деталь подлежит немедленной замене, независимо от остаточного ресурса.
Логистика, сертификация и риски импорта
Импорт промышленных компонентов, таких как ось А 25.31 134 Б, сопряжен с рядом бюрократических и логистических рисков, которые необходимо учитывать при планировании закупок. Обязательным требованием для ввоза на таможенную территорию ЕАЭС является получение сертификата соответствия техническим регламентам (ТР ТС). Отсутствие этого документа ведет к задержке груза на таможне и штрафным санкциям. Убедитесь, что поставщик предоставляет полный пакет сопроводительной документации, включая декларацию о соответствии.
Упаковка играет критическую роль в сохранности детали при транспортировке. Оси должны быть законсервированы антикоррозийными составами и упакованы в индивидуальную тару, исключающую контакт металла с деревом или влагой. Мы сталкивались с случаями, когда при морской перевозке конденсат внутри контейнера вызывал глубокую коррозию незащищенных участков за две недели пути. Требуйте использования вакуумной упаковки или влагопоглотителей внутри ящиков.
Сроки поставки являются одним из главных факторов риска. Глобальные цепочки поставок остаются нестабильными, и задержки в производстве металла или работе портов могут сдвинуть дату получения груза на месяц и более. При заключении контракта фиксируйте четкие сроки отгрузки и предусматривайте штрафные санкции за просрочку. Наличие страхового запаса на складе (минимум 10% от парка) позволит нивелировать риски внезапных простоев.
Валютные риски и условия оплаты также требуют внимательного подхода. Работа с новыми поставщиками должна начинаться с аккредитива или оплаты по факту инспекции качества на заводе отправителя. Предоплата 100% неизвестному партнеру несет высокие риски непоставки или поставки некондиционного товара. Используйте услуги независимых инспекционных компаний для проверки груза перед отгрузкой.
Сертификация производства поставщика по международным стандартам (ISO 9001, IATF 16949) служит косвенным подтверждением стабильности качества. Однако наличие сертификата не гарантирует качество конкретной партии. Мы советуем запрашивать отчеты о внутренних аудитах поставщика за последний год. Это покажет, насколько серьезно руководство завода относится к системе менеджмента качества и готово ли оно к прозрачности.
Практические рекомендации по монтажу и обслуживанию
Даже самая качественная ось А 25.31 134 Б выйдет из строя преждевременно при нарушении технологии монтажа. Первым правилом является чистота: все сопрягаемые поверхности должны быть очищены от грязи, старой смазки и консервационных составов. Попадание абразивных частиц между посадочным местом и подшипником приведет к эллипсной деформации внутренней обоймы и быстрому разрушению. Используйте только рекомендованные растворители для очистки.
Запрессовка оси в корпус поворотного кулака должна производиться строго осевой нагрузкой с использованием оправки, опирающейся на торец вала, а не на рабочие шейки. Удары молотком по телу детали категорически запрещены, так как они вызывают локальные деформации и микротрещины. Применение гидравлического пресса с контролем усилия запрессовки позволяет избежать перекосов. Если усилие запрессовки превышает расчетное, остановите процесс и проверьте размеры посадочного отверстия.
Момент затяжки крепежных элементов должен соответствовать спецификации производителя и контролироваться динамометрическим ключом. Недотяжка приводит к самоотвинчиванию гаек и появлению люфтов, а перетяжка — к вытягиванию резьбы и изменению предварительного натяга подшипников. После сборки обязательно проверьте легкость вращения узла. Заедания или неравномерное усилие вращения сигнализируют о неправильной сборке или дефекте деталей.
Смазка является кровеносной системой узла. Используйте только те типы смазок, которые указаны в руководстве по эксплуатации и совместимы с материалами сальников. Смешивание смазок разных типов может привести к их химической реакции, разжижению или затвердеванию, что блокирует работу подшипников. Регламентируйте интервалы замены смазки в зависимости от условий эксплуатации: в пыльной среде интервалы должны быть сокращены вдвое.
Периодический контроль состояния сальников предотвращает потерю смазки и попадание загрязнений. При обнаружении потеков смазки немедленно заменяйте уплотнения. Эксплуатация узла с неисправным сальником даже в течение короткого времени может привести к полному вымыванию смазки и заклиниванию подшипников. Ведите журнал обслуживания для каждой единицы техники, фиксируя даты замен и замеченные дефекты.
Часто задаваемые вопросы
Какова минимальная партия для заказа оси А 25.31 134 Б?
Минимальная партия зависит от политики конкретного завода-изготовителя, но стандартным условием для прямых поставок с производства является 50 штук. Однако многие дистрибьюторы предлагают отгрузку от 1 штуки со складских запасов, хотя цена в этом случае будет выше на 15-20%. Для пробной партии мы рекомендуем заказывать 5-10 единиц, чтобы провести полноценные ресурсные испытания без больших капитальных затрат.
Можно ли восстановить изношенную посадочную шейку этой оси?
Технически восстановление возможно методами наплавки с последующей механической обработкой или гальваническим наращиванием, но экономически и технически это редко оправдано для данной детали. Стоимость качественного восстановления составляет около 60% от цены новой оси, при этом ресурс восстановленной детали не превышает 30% от оригинала. В большинстве случаев замена на новую деталь является более надежным и выгодным решением.
Какой срок службы оси в реальных условиях эксплуатации?
Срок службы сильно варьируется и составляет от 3000 до 8000 моточасов в зависимости от условий работы и качества обслуживания. В легких условиях (асфальтовые дороги, умеренные нагрузки) ресурс приближается к верхнему пределу. В тяжелых условиях (карьеры, бездорожье, ударные нагрузки) ресурс может снижаться до 3000 часов даже при использовании оригинальных комплектующих. Ключевым фактором продления жизни является своевременная замена смазки и сальников.
Какие аналоги существуют для этой модели?
Прямых полных аналогов с идентичным маркировочным кодом немного, так как А 25.31 134 Б часто является спецификацией конкретного завода. Однако существуют взаимозаменяемые варианты от европейских и китайских производителей, имеющие схожие геометрические параметры. Для подбора аналога необходим чертеж с размерами или образец детали. Универсального кросс-референса не существует, каждый случай требует индивидуальной инженерной проработки.
Нужен ли специальный инструмент для замены?
Для замены не требуется уникального специнструмента, но необходим стандартный набор слесарного оборудования: гидравлический пресс, динамометрические ключи, съемники подшипников и индикаторные стойки для контроля биения. Использование подручных средств (молотков, ломов) недопустимо и аннулирует гарантию на деталь. Наличие квалифицированного персонала, обученного работе с прецизионными узлами, важнее наличия специального инструмента.
Выбор правильной оси поворотного кулака — это инвестиция в безопасность и бесперебойность работы вашего автопарка. Не позволяйте желанию сэкономить на первоначальной закупке привести к многомиллионным убыткам от простоев и ремонтов. Мы готовы предоставить консультационную поддержку по подбору оптимальных решений для вашей техники и организовать поставку сертифицированных комплектующих от проверенных производителей, таких как АО «Шаньси Чжунцзинь Промышленные Машины», обладающих полным циклом производства и необходимыми международными сертификатами.
Если вы столкнулись с проблемой частых поломок или ищете надежного партнера для регулярного снабжения, свяжитесь с нами для обсуждения деталей. Наши эксперты проведут аудит ваших потребностей и предложат решение, которое сбалансирует цену и качество. Свяжитесь с нами сегодня для получения коммерческого предложения и технической консультации.