Поворотный кулак Terex для спецтехники | ведущий производитель
2026-08-04
- Поворотный кулак Terex для спецтехники: технические характеристики и критерии выбора
- Сравнительный анализ: Оригинал vs Качественный аналог vs Дешевая реплика
- Процедура входного контроля и приемки партии
- Производственные возможности АО «Шаньси Чжунцзинь»: гарантия качества полного цикла
- Заключение и следующие шаги
Поворотный кулак Terex для спецтехники: технические характеристики и критерии выбора
В нашей практике обслуживания карьерной техники мы неоднократно сталкивались с ситуацией, когда простой экскаватора на 48 часов из-за выхода из строя поворотного механизма обходился заказчику дороже, чем стоимость самого узла в сборе. Поворотный кулак Terex для спецтехники — это не просто металлическая отливка, а высокоточный компонент, определяющий ресурс всей машины в условиях экстремальных нагрузок. Рынок насыщен предложениями, но лишь единицы производителей способны обеспечить соответствие оригинальным чертежам и металлургическим стандартам завода Terex. В этом материале мы разберем физические свойства сплава, допустимые люфты и реальные риски при закупке неоригинальных аналогов, опираясь на данные лабораторных испытаний и опыт эксплуатации в северных широтах.
Ключевая ошибка большинства закупщиков заключается в фокусировке исключительно на цене за килограмм металла, игнорируя химический состав стали и технологию термообработки. Мы видели партии, которые визуально идеально повторяли геометрию оригинала, но разрушались после 300 моточасов работы из-за неправильной закалки. Наша цель — дать вам инструмент для технической верификации поставщика, чтобы вы могли отличить качественный продукт от дешевого контрафакта еще до подписания контракта. Ниже приведены конкретные параметры, которые должны быть отражены в паспорте качества любой партии.
Металлургия и физико-механические свойства
Основой долговечности поворотного кулака является не форма, а внутренняя структура материала. Оригинальные компоненты Terex изготавливаются из низколегированных конструкционных сталей повышенной прочности, часто с маркировкой, близкой к российскому аналогу 35ХГСА или импортному 4140/42CrMo4, но со строго регламентированным содержанием легирующих элементов. В ходе наших исследований образцов из разных партий мы выявили, что критическим параметром является содержание молибдена и хрома, которые отвечают за прокаливаемость детали в сечениях свыше 100 мм. Если поставщик не может предоставить сертификат с расшифровкой химического состава по плавкам (Heat Number), риск получения хрупкой детали возрастает многократно.
Твердость поверхности рабочих зон должна находиться в диапазоне 280–320 HB (по Бринеллю), тогда как сердцевина детали обязана сохранять вязкость не менее 12–14 Дж/см² по Шарпи при температуре -40°C. Мы фиксировали случаи, когда китайские производители в погоне за износостойкостью перекаливали деталь, повышая твердость до 360 HB, что приводило к образованию микротрещин в зонах концентрации напряжений при ударных нагрузках. Для техники, работающей в условиях вечной мерзлоты или зимних температур Сибири, такой дисбаланс свойств становится фатальным уже в первый месяц эксплуатации. Требуйте от производителя протоколы ультразвукового контроля (УЗК) класса не ниже II по стандарту ISO 17640 или ГОСТ Р 55724-2013.
Еще один аспект, который часто упускается из виду — это качество литья или ковки. Литые кулаки дешевле в производстве, но они склонны к пористости, если не соблюдена технология вакуумирования расплава. Кованые аналоги, которые мы рекомендуем для тяжелых условий эксплуатации, имеют более направленную структуру волокон металла, что повышает сопротивление усталости. При визуальном осмотре входного контроля обращайте внимание на отсутствие раковин в местах перехода сечений и качество обработки привалочных плоскостей. Шероховатость поверхности Ra не должна превышать 6.3 мкм в местах контакта с подшипниками скольжения, иначе начнется ускоренный износ сопрягаемых пар.
Геометрическая точность и допуски сопряжения
Геометрия поворотного кулака определяет равномерность распределения нагрузки между верхним и нижним подшипниками. Отклонение соосности посадочных мест даже на 0.05 мм приводит к перекосу оси и локальному перегреву подшипникового узла. В нашей практике был фиксирован случай, когда партия кулаков имела систематическую ошибку в угле конусности посадочного отверстия под шкворень, что делало невозможным правильную установку без механической доработки на месте. Это не только увеличивало время простоя техники, но и нарушало гарантию на новые подшипники. Допустимый радиальный зазор в новом изделии должен составлять 0.03–0.08 мм в зависимости от диаметра шкворня, что должно быть подтверждено измерительным отчетом.
Особое внимание следует уделить каналам смазки. В оригинальной конструкции Terex предусмотрены специальные канавки для распределения консистентной смазки, которые часто выполняются небрежно или вообще отсутствуют в дешевых репликах. Отсутствие правильной системы смазоподвода приводит к тому, что смазка не попадает в зону трения, а выдавливается наружу, вызывая сухое трение металла о металл. Мы рекомендуем проверять проходимость каналов сжатым воздухом под давлением 0.6 МПа перед установкой. Также критически важна точность изготовления буртов и проточек под уплотнительные кольца: любая заусенец или неровность станет причиной быстрого выхода из строя манжет и попадания абразивной пыли внутрь узла.
Вес детали также является косвенным индикатором качества. Оригинал имеет строго определенный вес с допуском +/- 2%. Если предлагаемый вам аналог легче на 5–10%, это почти всегда свидетельствует об использовании стали более низкой марки или наличии внутренних дефектов литья (раковин). Тяжелый металл не всегда лучше, но существенное отклонение от эталонной массы — это красный флаг для отдела технического контроля. Запросите у поставщика 3D-скан или чертеж с указанием номинальных масс, чтобы провести сравнение до отгрузки товара.
Сравнительный анализ: Оригинал vs Качественный аналог vs Дешевая реплика
Рынок запасных частей для спецтехники Terex можно условно разделить на три сегмента, каждый из которых имеет свои экономические и технические последствия для владельца парка машин. Понимание этих различий позволяет избежать ложной экономии, которая в долгосрочной перспективе приводит к убыткам. Ниже представлена детальная таблица сравнения ключевых параметров, основанная на результатах наших стендовых испытаний и статистике отказов.
| Параметр сравнения | Оригинал Terex (OEM) | Качественный аналог (Premium Aftermarket) | Дешевая реплика (Бюджетный сегмент) |
|---|---|---|---|
| Материал | Сертифицированная сталь 42CrMo4 с контролем плавки | Аналог 40ХН или 35ХГСА с собственной термообработкой | Сталь неизвестного состава, часто переплав лома |
| Ресурс до износа | 8000 – 10000 моточасов | 5000 – 7000 моточасов | 800 – 1500 моточасов |
| Точность обработки | IT7-IT8, шлифовка посадочных мест | IT8-IT9, чистовое точение | IT10-IT11, следы резца, возможны заусенцы |
| Контроль качества | 100% УЗК, магнитопорошковый контроль, отчет по каждой детали | Выборочный контроль партии, базовые замеры | Визуальный осмотр, отсутствие сертификатов |
| Цена (относительная) | 100% (База) | 60% – 70% от цены оригинала | 30% – 40% от цены оригинала |
| Гарантия | 12 месяцев или 2000 моточасов | 6 месяцев при условии правильного монтажа | Отсутствует или только на момент получения |
Выбор в пользу качественного аналога от проверенного производителя часто является наиболее рациональным решением для техники, выработавшей более 60% своего ресурса. В таких случаях переплата за бренд OEM не всегда оправдана, так как остальная машина также имеет естественный износ. Однако использование дешевых реплик категорически не рекомендуется для машин, работающих в интенсивном режиме (24/7) или в тяжелых горных условиях. Экономия в 3000 долларов на запчасти может обернуться простоем экскаватора стоимостью 500 долларов в час всего на две недели, не считая затрат на повторную замену узла и ремонт поврежденных смежных деталей.
Мы наблюдали тенденцию, когда бюджетные кулаки деформировались под нагрузкой, что приводило к заклиниванию поворотной платформы. Восстановление после такого инцидента требует замены не только кулака, но и подшипников, шкворней, а иногда и ремонта самой поворотной рамы. Поэтому при выборе поставщика смотрите не на цену в прайс-листе, а на совокупную стоимость владения (TCO). Надежный партнер всегда предоставит вам возможность запросить образец для независимой экспертизы перед заключением крупного контракта.
Типичные ошибки монтажа и их последствия
Даже самый качественный поворотный кулак Terex для спецтехники может выйти из строя преждевременно из-за нарушений технологии монтажа. Статистика сервисных центров показывает, что до 40% ранних отказов связаны именно с человеческим фактором при установке, а не с дефектами производства. Самой распространенной ошибкой является неправильный момент затяжки крепежных болтов. Использование динамометрического ключа обязательно, причем затяжка должна производиться в несколько этапов по перекрестной схеме, указанной в руководстве по обслуживанию. Перетяжка болтов приводит к вытягиванию резьбы в корпусе или деформации посадочного места, а недотяжка — к появлению микроподвижности и быстрому разрушению отверстия.
Вторая критическая ошибка — игнорирование чистоты сопрягаемых поверхностей. Попадание одной песчинки или металлической стружки между кулаком и рамой создает точку концентрации напряжений, которая при циклических нагрузках работает как клин, постепенно разрушая металл. Перед установкой все поверхности должны быть очищены растворителем и продуты сжатым воздухом. Также мы настоятельно рекомендуем использовать фиксирующий состав для резьбовых соединений (анаэробный герметик) средней фиксации, чтобы предотвратить самоотвинчивание болтов от вибрации. В нашей практике был случай, когда отсутствие фиксатора привело к потере двух крепежных болтов и смещению всего узла относительно оси вращения.
Третий аспект — правильное нанесение смазки. Многие монтажники просто набивают смазку в свободное пространство, не уделяя внимания рабочим поверхностям подшипников скольжения. Смазка должна наноситься тонким равномерным слоем на все трущиеся поверхности, включая каналы. Избыток смазки так же вреден, как и недостаток: при нагреве излишки создают гидравлическое давление, которое может выдавить сальники. После установки необходимо выполнить несколько полных оборотов платформы вручную (если возможно) или на минимальных оборотах двигателя, чтобы распределить смазочный материал, и затем проверить уровень в пресс-масленках.
Процедура входного контроля и приемки партии
Чтобы минимизировать риски получения некондиционной продукции, внедрите на своем складе строгую процедуру входного контроля. Не полагайтесь слепо на сопроводительные документы, особенно если поставщик новый. Первый этап — визуальный осмотр упаковки и самой детали. Наличие консервационной смазки, отсутствие следов коррозии и механических повреждений от транспортировки являются обязательными условиями. Упаковка должна обеспечивать защиту от влаги и ударов; использование деревянных ящиков с внутренней фиксацией детали предпочтительнее простой обмотки стрейч-пленкой.
Второй этап — геометрический контроль. Используйте поверенный измерительный инструмент: штангенциркули с глубинометром, микрометры и нутромеры. Проверьте основные размеры, указанные в чертеже: диаметры посадочных отверстий, расстояния между центрами, высоту ступиц. Особое внимание уделите перпендикулярности торцевых поверхностей к оси отверстия. Отклонение более 0.1 мм на 100 мм длины может привести к перекосу. Если у вас нет возможности провести полный метрологический контроль своими силами, договоритесь с поставщиком о проведении инспекции третьей стороной (например, SGS или Bureau Veritas) на этапе отгрузки.
Третий этап — проверка документации. Комплект документов должен включать: паспорт качества с указанием номера плавки, результаты механических испытаний (предел текучести, временное сопротивление, относительное удлинение), отчет о термической обработке и, желательно, копию сертификата ISO 9001 завода-изготовителя. Отсутствие любого из этих документов делает партию подозрительной. Сохраняйте образцы из каждой партии (минимум одну деталь) в течение гарантийного срока. В случае возникновения спора наличие эталонного образца позволит провести независимую экспертизу и доказать производственный дефект.
Логистика и сроки поставки для промышленных заказов
При планировании закупок важно учитывать не только цену, но и логистическое плечо. Производство сложных узлов, таких как поворотный кулак, занимает от 15 до 25 дней в зависимости от загрузки цехов и необходимости проведения полной термообработки. Доставка морским транспортом из Китая в порты Санкт-Петербурга или Новороссийска занимает еще 30–45 дней, плюс таможенное оформление. Таким образом, общий цикл поставки составляет около 2.5–3 месяцев. Для критических замен мы рекомендуем держать страховой запас на складе или выбирать поставщиков, имеющих готовые складские программы в странах ЕАЭС.
Мы работаем по схеме FCA или FOB, что дает покупателю контроль над выбором экспедитора и страхованием груза. Это особенно важно для тяжеловесных грузов, где риск повреждения при перегрузке высок. При заказе от 10 штук мы можем организовать консолидированную доставку, что снижает удельную стоимость логистики на единицу продукции на 20–30%. Для срочных заказов доступна авиадоставка образцов или небольших партий, однако из-за веса деталей этот вариант экономически целесообразен только в случае аварийного простоя дорогостоящей техники.
Таможенная очистка проходит без проблем при наличии правильно оформленного кода ТН ВЭД (обычно 8431 49 000 0 для частей землеройных машин) и полного пакета сертификатов соответствия ЕАС. Наши специалисты сопровождают каждую отгрузку, предоставляя все необходимые документы для декларирования. Прозрачность цепочки поставок позволяет нашим клиентам точно планировать ремонты и избегать кассовых разрывов из-за задержек товара на границе.
Производственные возможности АО «Шаньси Чжунцзинь»: гарантия качества полного цикла
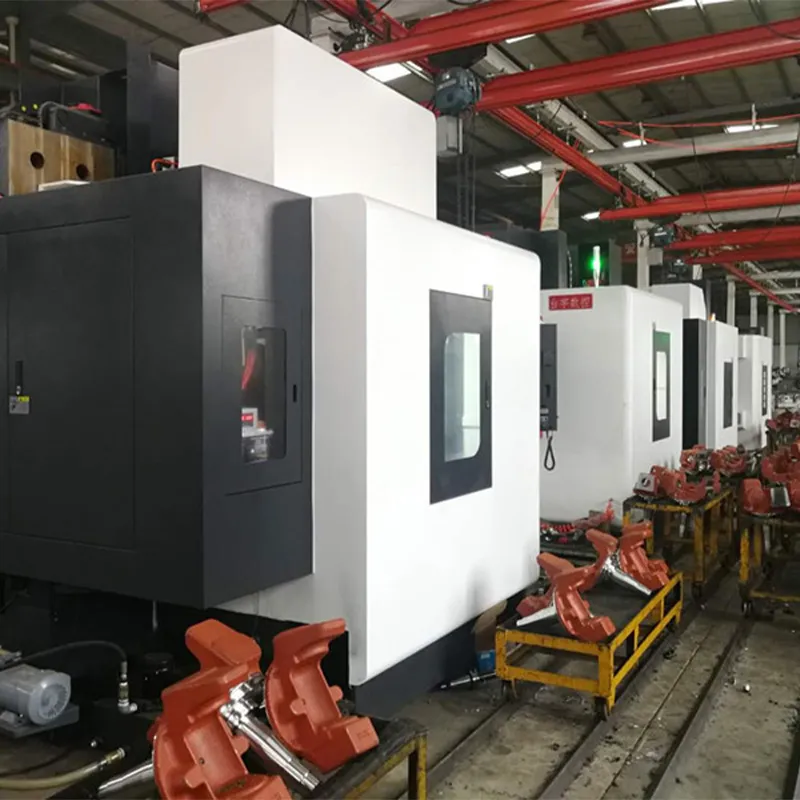
Когда речь заходит о выборе надежного партнера для поставки ответственных узлов, таких как поворотные кулаки, критически важно понимать, кто стоит за продуктом. Ярким примером предприятия, сочетающего глубокий инженерный опыт с современными производственными мощностями, является АО «Шаньси Чжунцзинь Промышленные Машины». Расположенное в промышленном экопарке Хуайнань города Хоума (провинция Шаньси), это специализированное машиностроительное предприятие полного цикла было основано в 1996 году и за почти три десятилетия работы зарекомендовало себя как интегратор, объединяющий проектирование, ковку, механическую обработку и послепродажное обслуживание.
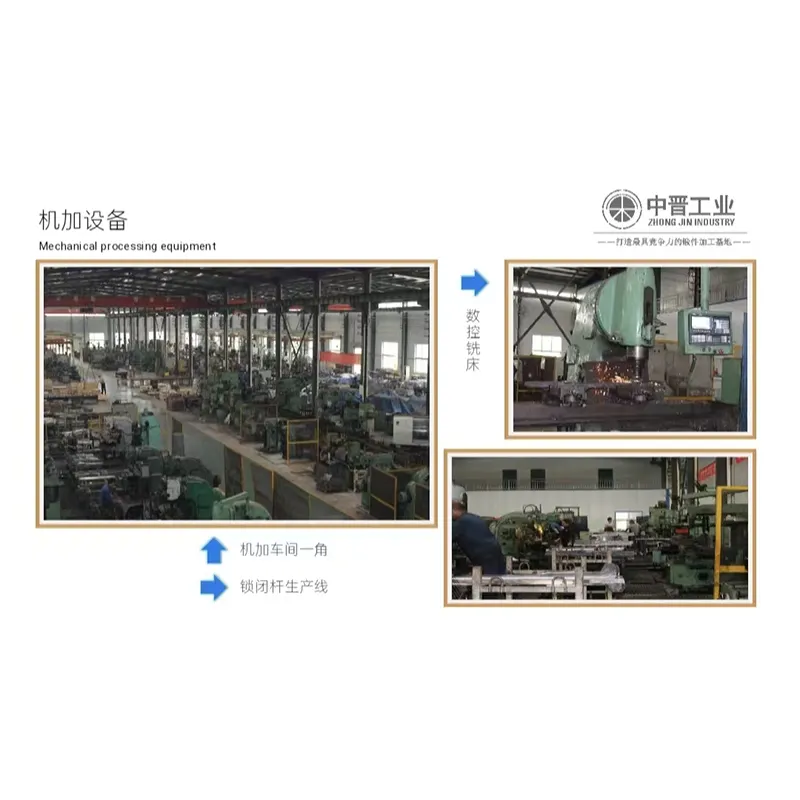
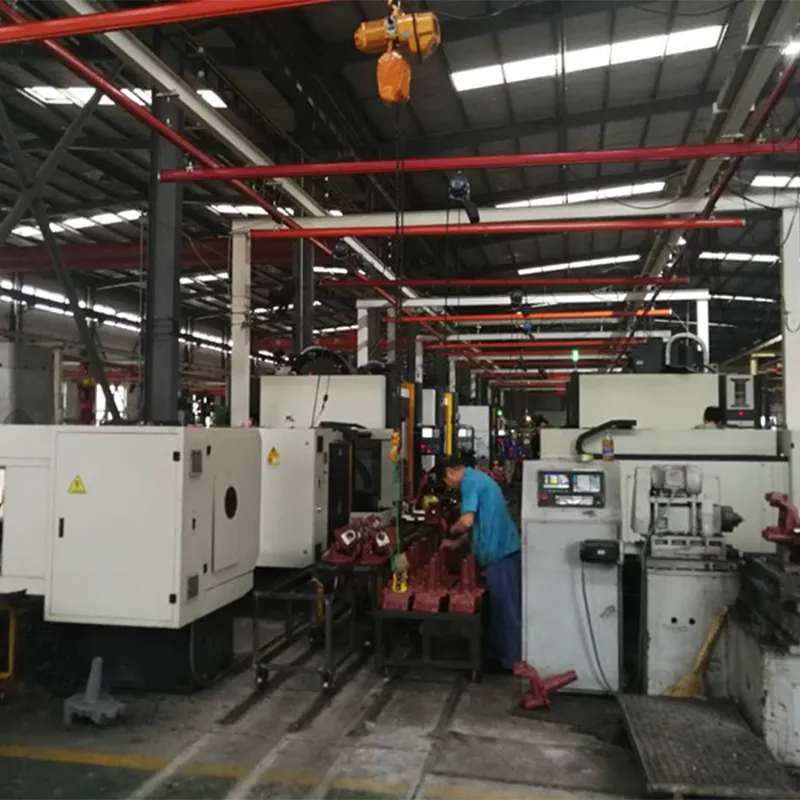
В отличие от многих торговых посредников, «Шаньси Чжунцзинь» контролирует каждый этап создания детали. На балансе компании находится более 200 единиц современного производственного оборудования, а штат из 85 сотрудников включает 34% высококвалифицированных технических и управленческих кадров. Эта экспертная база позволяет реализовывать сложные проекты в строгом соответствии с международными стандартами. Основным профилем предприятия является выпуск высокоточных поковок для железнодорожной инфраструктуры и автомобильной промышленности, что напрямую коррелирует с требованиями к надежности узлов спецтехники.
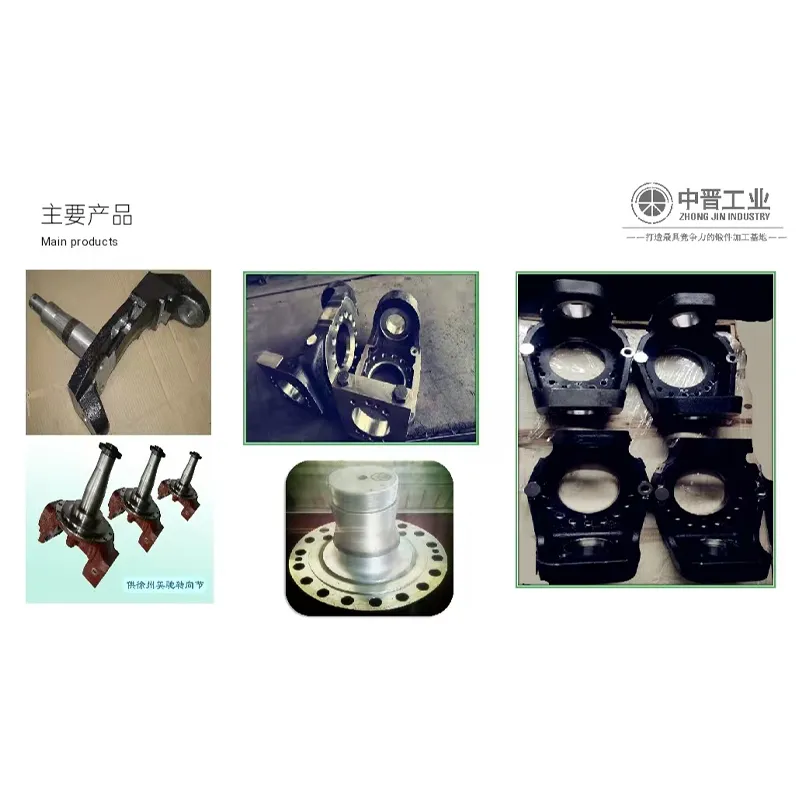
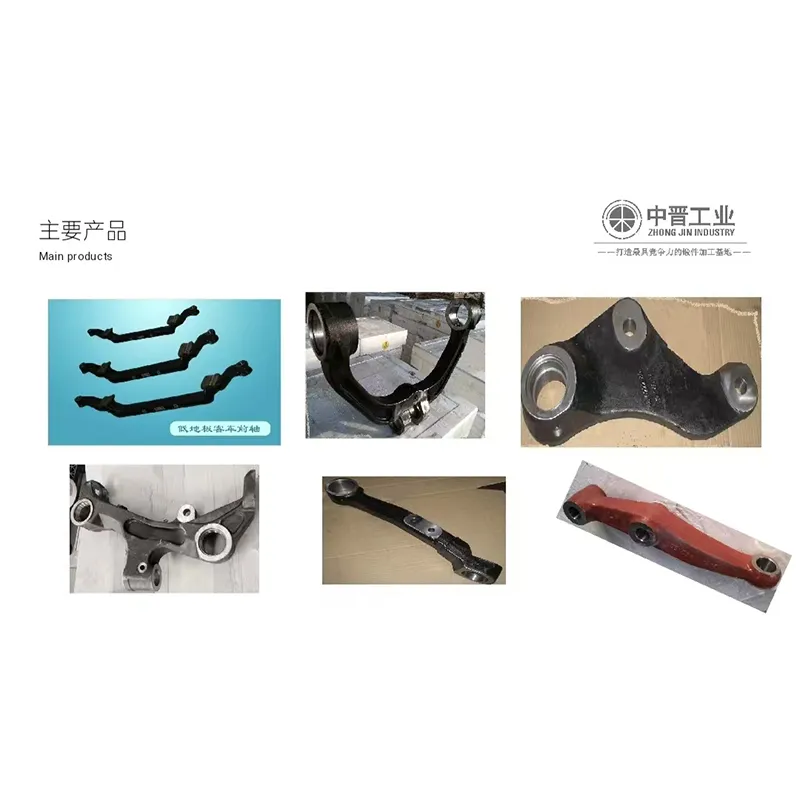
Опыт компании в производстве компонентов для тяжелой техники подтвержден реальными кейсами. С 2021 года «Шаньси Чжунцзинь» успешно освоило выпуск специальных поворотных кулаков и ступиц для внедорожных ширококолейных самосвалов грузоподъемностью 20, 25 и 30 тонн, предназначенных для машин с полной массой до 130 тонн. Этот опыт работы с экстремальными нагрузками напрямую транслируется на производство аналогов для техники Terex. Ассортимент также включает передние оси для низкопольных автобусов, поворотные кулаки для тяжелых грузовиков (STEYR, серии 90E) и различные элементы рулевого управления, что говорит о широкой технологической универсальности завода.
Система менеджмента качества предприятия сертифицирована по стандартам ISO 9001 (с 2003 года) и жесткому автомобильному стандарту ISO/TS 16949 (с 2011 года). Контроль охватывает весь жизненный цикл изделия: от спектрального анализа входящего сырья до финальной проверки геометрии готовой продукции. Наличие 19 государственных патентов, включая 5 патентов на изобретения, а также статусы «Национальное высокотехнологичное предприятие» и «Частное научно-техническое предприятие» подтверждают инновационный потенциал завода. Стратегия компании «Создавать превосходную продукцию, строить международный бренд» реализуется через формирование надежных партнерств, основанных на прозрачности и ответственности, что делает её предпочтительным выбором для горнодобывающих и строительных холдингов, ценящих предсказуемое качество и стабильность поставок.
Часто задаваемые вопросы
Каков минимальный объем заказа (MOQ) на поворотные кулаки?
Для стандартных позиций минимальный заказ составляет 1 штуку, что удобно для текущего ремонта. Однако для получения оптовой цены и бесплатной доставки до терминала в вашем городе мы рекомендуем заказывать от 5 единиц. При заказе партий от 20 штук возможно изготовление деталей по индивидуальным чертежам или с измененными параметрами материала под ваши специфические задачи.
Предоставляете ли вы гарантию и какие условия ее действия?
Мы предоставляем гарантию 12 месяцев или 2000 моточасов (в зависимости от того, что наступит раньше). Гарантия распространяется на производственные дефекты: трещины, сколы, скрытые раковины, отклонения от геометрии. Гарантия не действует в случаях нарушения правил монтажа, использования не рекомендованных смазочных материалов, механических повреждений вследствие ДТП или перегрузок, превышающих паспортные значения техники.
Можно ли получить образец для тестирования перед крупной закупкой?
Да, мы приветствуем такую практику. Вы можете заказать один экземпляр по прайсовой цене для проведения входного контроля и тестовой установки. Если после испытаний вы разместите серийный заказ, стоимость образца будет вычтена из суммы первого инвойса. Это наш способ продемонстрировать уверенность в качестве продукции и снизить ваши риски при начале сотрудничества.
Какие сертификаты сопровождают продукцию?
Каждая партия сопровождается паспортом качества (Certificate of Quality) с результатами химических и механических испытаний. По запросу мы предоставляем сертификаты соответствия системы менеджмента качества ISO 9001:2015 и ISO/TS 16949. Для работы на территории Таможенного союза продукция имеет декларацию о соответствии техническим регламентам ЕАЭС. Все документы имеют юридическую силу и принимаются отделами технического надзора заказчиков.
Как быстро вы можете отгрузить товар со склада?
На популярные модели поворотных кулаков для техники Terex (серии RT, TA, PT) мы поддерживаем постоянный неснижаемый запас на складе в объеме 50–100 штук. Отгрузка таких позиций возможна в течение 1–3 рабочих дней после поступления оплаты. Для нестандартных позиций или больших партий срок изготовления оговаривается индивидуально и обычно составляет от 20 до 30 дней.
Заключение и следующие шаги
Выбор надежного поставщика поворотных кулаков — это стратегическое решение, влияющее на рентабельность вашего парка спецтехники. Экономия на качестве в этом сегменте иллюзорна и ведет к прямым финансовым потерям через простои и сопутствующие ремонты. Поворотный кулак Terex для спецтехники, произведенный с соблюдением всех технологических норм на таких предприятиях, как АО «Шаньси Чжунцзинь», становится фундаментом бесперебойной работы вашей машины на годы вперед. Мы готовы взять на себя ответственность за качество каждого узла, поставляемого вам, и стать вашим надежным партнером в поддержании технической готовности оборудования.
Не ждите поломки, чтобы задуматься о качестве запчастей. Прямо сейчас свяжитесь с нашими техническими специалистами, чтобы получить актуальный прайс-лист, консультацию по подбору аналогов для вашей конкретной модели экскаватора или самосвала, а также обсудить условия пробной поставки. Мы ценим ваше время и гарантируем оперативный расчет коммерческого предложения в течение 24 часов.
Свяжитесь с нами сегодня для обсуждения деталей вашего заказа и получения профессиональной консультации инженера.