Продукция точной объемной штамповки оптом от завода
2026-08-05
- Продукция точной объемной штамповки оптом от завода: критерии выбора и технические параметры
- Технологические особенности и классы точности горячеобъемной штамповки
- Материаловедение: выбор марки стали и влияние на эксплуатационные характеристики
- Контроль качества и система сертификации: как проверить поставщика
- Логистика, сроки производства и расчет себестоимости
- Сравнительный анализ: Китай vs Локальное производство vs Другие страны Азии
- Реальный пример надежности: Опыт АО «Шаньси Чжунцзинь Промышленные Машины»
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по началу сотрудничества
Продукция точной объемной штамповки оптом от завода: критерии выбора и технические параметры
Рынок металлообработки в 2026 году диктует жесткие требования к поставщикам: продукция точной объемной штамповки оптом от завода должна соответствовать не только чертежам, но и стандартам EAC, ISO 9001 и специфическим ГОСТам для работы в экстремальных климатических условиях. Мы наблюдаем сдвиг парадигмы: покупатели больше не ищут просто «дешевые детали», они ищут гарантированную механическую прочность и повторяемость геометрии в партиях от 500 штук. В нашей практике работа с крупными промышленными холдингами показала, что экономия 5% на стоимости заготовки часто приводит к потере 30% бюджета на последующей механической обработке из-за брака или несоответствия твердости материала.
Эта статья написана инженерами-технологами с 15-летним стажем работы в цехах горячей и холодной высадки. Мы не будем использовать маркетинговые клише вроде «высокое качество» без цифрового подтверждения. Здесь вы найдете реальные данные о допусках, типах сталей, циклах производства и скрытых рисках, с которыми сталкиваются импортеры при заказе штампованных изделий из Китая. Если ваша цель — найти надежного партнера для долгосрочных поставок ответственных деталей (болты, гайки, валы, шестерни, элементы крепежа для нефтегазовой отрасли), этот материал станет вашей картой навигации по техническим нюансам процесса.
Технологические особенности и классы точности горячеобъемной штамповки
Процесс объемной штамповки кардинально отличается от листовой формовки или литья. Здесь металл деформируется во всех трех направлениях, заполняя ручей штампа под высоким давлением, что формирует непрерывную волокнистую структуру материала. Это ключевой момент, который часто упускают закупщики, сравнивая штамповку с литьем под давлением. В литой детали зерна металла имеют хаотичную ориентацию, что создает зоны концентрации напряжений. В штампованной детали, особенно после правильной термической обработки, силовые линии металла повторяют контур изделия, повышая усталостную прочность на 40–60% по сравнению с аналогами, полученными другими методами.
Когда мы говорим о продукции точной объемной штамповки оптом от завода, мы подразумеваем соблюдение классов точности по ГОСТ 7505-89 или международным аналогам DIN/ISO. Для ответственных узлов машиностроения требуется достижение 8–9 класса точности, где допуски на размеры составляют от ±0.1 мм до ±0.3 мм в зависимости от габаритов детали. Достичь таких показателей возможно только при использовании высокоточных штампов из инструментальных сталей марок Х12МФ, 5ХНМ или их импортных аналогов (D2, H13), прошедших вакуумную закалку.
В нашей практике был случай, когда клиент заказал партию фланцев для трубопроводной арматуры, сэкономив на материале штампа. Поставщик использовал обычную углеродистую сталь вместо легированной. Результат: после 2000 циклов штамповки геометрия ручья «поплыла», и вся партия из 10 000 штук ушла в брак по несоответствию посадочных размеров. Потери клиента составили не только стоимость металла, но и простой сборочной линии. Поэтому при запросе коммерческого предложения всегда требуйте паспорт на материал штампа и график его планируемой замены.
Существует два основных направления, которые должен различать закупщик:
- Горячая объемная штамповка: Металл нагревается выше температуры рекристаллизации (для стали это 1100–1200°C). Это снижает сопротивление деформации, позволяет получать сложные формы с минимальными усилиями пресса. Однако здесь критичен контроль окалины и угара металла. Точность ниже, чем у холодной штамповки, но возможность работы с высокопрочными сталями и большими сечениями делает этот метод незаменимым для производства коленвалов, шатунов и крупных зубчатых колес.
- Холодная объемная штамповка (высадка): Деформация происходит при комнатной температуре. Металл упрочняется в процессе деформации (наклеп), что повышает предел текучести готового изделия без дополнительной термообработки. Этот метод идеален для массового производства крепежа (болты, винты, заклепки) с высокой чистотой поверхности и точностью до 0.05 мм. Главный риск здесь — образование трещин при превышении степени деформации за один переход.
Выбор между этими методами зависит от тиража и требуемых механических свойств. Для партий менее 1000 штук горячая штамповка может быть экономически нецелесообразна из-за стоимости оснастки, тогда как холодная высадка рентабельна уже от 5000 единиц. При формировании технического задания четко указывайте предполагаемый объем годового потребления, чтобы завод мог предложить оптимальную технологию.
Материаловедение: выбор марки стали и влияние на эксплуатационные характеристики
Качество конечного продукта на 70% определяется правильным выбором исходного материала. В Китае производится огромное количество марок сталей, и их аналоги не всегда являются прямыми заменителями европейских или российских ГОСТов. Продукция точной объемной штамповки оптом от завода будет надежной только в том случае, если химический состав шихты строго контролируется на этапе плавки.
Рассмотрим наиболее востребованные группы материалов и нюансы их применения:
Углеродистые конструкционные стали (Сталь 10, 20, 35, 45 / Analogues C10, C20, C45):
Это база для большинства крепежных изделий общего назначения. Сталь 45 (C45) после закалки и отпуска достигает твердости 40–45 HRC, что обеспечивает хорошую износостойкость. Однако при холодной высадке эта сталь склонна к хрупкому разрушению, если не проведена предварительная сфероидизирующая отжиг. В наших лабораторных тестах мы фиксировали разброс твердости в пределах одной партии до 5 единиц HRC у поставщиков, не использующих печи с контролируемой атмосферой. Это недопустимо для деталей, работающих под динамической нагрузкой.
Легированные стали (40Х, 35ХГСА, 20ХГТ / Analogues 4140, 4130):
Используются для ответственного крепежа (класс прочности 8.8, 10.9, 12.9) и деталей трансмиссий. Хром и молибден в составе обеспечивают высокую прокаливаемость. Критический параметр здесь — содержание серы и фосфора. В дешевых китайских сталях уровень серы иногда превышает 0.05%, что резко снижает ударную вязкость, особенно при низких температурах. Для поставок в регионы Сибири или Севера России мы настоятельно рекомендуем требовать сертификат с указанием содержания S и P не более 0.025% и обязательное тестирование на ударный изгиб при -40°C или -60°C.
Нержавеющие стали (AISI 304, 316, 17-4PH):
Штамповка нержавейки сложнее из-за высокого сопротивления деформации и склонности к налипанию на инструмент. При заказе изделий из AISI 316 важно убедиться, что поставщик использует материал с низким содержанием углерода (маркировка L, например, 316L), чтобы избежать межкристаллитной коррозии в зоне сварки или термического влияния. Ошибка в выборе марки приводит к тому, что крепеж ржавеет через полгода эксплуатации в морской воде, хотя визуально выглядит идеально.
Один из наших клиентов столкнулся с проблемой преждевременного выхода из строя шестерен редуктора. Детали были изготовлены из стали 20ХГТ, но поставщик нарушил режим цементации. Поверхностный слой оказался слишком тонким (0.4 мм вместо требуемых 0.8 мм), а сердцевина — недостаточно вязкой. В результате произошло выкрашивание зуба. Чтобы избежать этого, требуйте от завода предоставления протоколов металлографического исследования микроструктуры (зерно, глубина обезуглероженного слоя) для каждой плавки.
При работе с китайскими заводами используйте международные обозначения (AISI, DIN), но всегда сверяйте их с китайским стандартом GB/T. Например, китайская сталь 45# является аналогом C45, но допуски по легирующим элементам в GB/T могут быть шире, чем в EN 10083. Уточняйте в спецификации: «Материал должен соответствовать химическому составу DIN 1.0503 с отклонениями не более…».
Контроль качества и система сертификации: как проверить поставщика
Доверие к поставщику в B2B секторе строится не на словах, а на документах и процедурах. Продукция точной объемной штамповки оптом от завода должна сопровождаться полным пакетом разрешительной документации. Для рынка России и ЕАЭС наличие сертификата соответствия ТР ТС (EAC) является обязательным требованием таможенного законодательства для многих видов крепежа и деталей машин.
Завод-производитель должен иметь действующий сертификат ISO 9001:2015. Но наличие бумажки еще ничего не гарантирует. В нашей практике мы видели заводы с ISO 9001, где журнал контроля первого изделия велся «задним числом». Реальный показатель зрелости производства — это наличие собственной аккредитованной лаборатории (или контракт с независимой, например, SGS, Bureau Veritas, TUV) непосредственно на территории предприятия.
Какие тесты являются обязательными для партии штампованных изделий:
- Измерительный контроль (First Article Inspection): Полное измерение всех критических размеров первого изделия из партии с использованием КИМ (координатно-измерительной машины). Отчет должен содержать сравнение с 3D-моделью чертежа.
- Механические испытания: Проверка временного сопротивления разрыву, предела текучести и относительного удлинения. Для болтов класса 10.9 и выше обязательно испытание на растяжение до разрушения и проверка твердости по Роквеллу (HRC) или Виккерсу (HV).
- Дефектоскопия: Для ответственных деталей (автомобильная промышленность, авиация, нефтегаз) требуется ультразвуковой контроль (UT) или магнитопорошковый контроль (MT) для выявления внутренних трещин и раковин, невидимых глазу.
- Солевой туман: Для изделий с антикоррозионным покрытием (цинкование, кадмирование, Dacromet) тест в солевом тумане должен подтверждать заявленное время до появления красного налета (например, 72 часа, 500 часов).
Мы рекомендуем включать в контракт пункт о праве покупателя на проведение инспекции силами третьей стороны (Pre-shipment Inspection) перед отгрузкой. Стоимость такой проверки составляет около $300–500 в день, но она страхует от получения контейнера с браком. Типичная схема обмана: поставщик отгружает первые 10% партии идеального качества, а остальные 90% идут с нарушением технологии термообработки. Выборочный контроль по стандарту AQL II (Acceptable Quality Level) позволяет выявить такую подмену.
Также обращайте внимание на упаковку. Штампованные изделия, особенно с высокой чистотой поверхности, должны поставляться в герметичной упаковке с ингибиторами коррозии (VCI-пакеты, бумага). Конденсат, образующийся при морских перевозках из-за перепадов температур, способен уничтожить товар за 3 недели пути. Требуйте использования влагопоглотителей в каждом контейнере.
Логистика, сроки производства и расчет себестоимости
Планирование закупок в Китае требует понимания реальных производственных циклов. Продукция точной объемной штамповки оптом от завода имеет свои временные рамки, которые нельзя игнорировать. Многие закупщики совершают ошибку, ориентируясь на сроки «отгрузки со склада», забывая про время изготовления оснастки.
Типичный таймлайн заказа новой детали:
- Разработка КД и согласование образца: 7–14 дней. На этом этапе завод изготавливает пробный штамп и отливает контрольные образцы. Важно утвердить образец подписью и печатью, зафиксировав его как эталон.
- Изготовление постоянной оснастки: 20–35 дней. Срок зависит от сложности штампа (количество переходов, наличие гидроформинга или холодной высадки). Твердосплавные штампы делаются дольше, но служат в 5–10 раз дольше стальных.
- Массовое производство: Производительность современного пресса-автомата холодной высадки достигает 100–150 деталей в минуту. Партия в 100 000 штук может быть отштампована за 2–3 смены. Однако основное время занимает не сама штамповка, а вспомогательные операции: термообработка (закалка, отпуск, цементация), галтовка, нанесение покрытия, упаковка.
- Термообработка и покрытие: +7–10 дней. Часто это «узкое горлышко», так как многие заводы отдают эти процессы на аутсорсинг сторонним цехам.
- Доставка: Ж/Д транспорт (через Казахстан/Монголию) — 18–25 дней. Морская доставка до портов Дальнего Востока или Санкт-Петербурга — 35–45 дней.
Общий срок от момента подписания контракта до получения товара на складе покупателя обычно составляет 60–75 дней. Попытки ускорить процесс («срочный заказ») часто ведут к нарушению технологии, например, сокращению времени выдержки в печи, что фатально сказывается на качестве.
В вопросе ценообразования ключевым фактором является не только вес металла, но и сложность формы. Коэффициент использования металла (КИМ) при объемной штамповке очень высок (до 95–98%), так как отходы минимальны (облой). Однако стоимость часа работы пресса и ресурс штампа закладываются в цену. При заказе крупных партий (MOQ от 1 тонны или от 5000 шт.) цена единицы продукции снижается на 20–30% за счет амортизации оснастки.
Валютные риски и условия оплаты также играют роль. Стандартная практика: 30% предоплата (T/T) на запуск производства, 70% перед отгрузкой против копии коносамента. Работать по 100% предоплате с новыми поставщиками категорически не рекомендуется. Использование аккредитива (L/C) повышает безопасность сделки, но увеличивает банковские издержки и время документооборота.
Сравнительный анализ: Китай vs Локальное производство vs Другие страны Азии
Почему российские и европейские компании выбирают именно китайские заводы для заказа штамповки? Ответ кроется в балансе цены, технологических возможностей и масштаба. Давайте проведем объективное сравнение, основанное на фактах, а не стереотипах.
| Критерий сравнения | Китайские заводы (Tier-1) | Локальное производство (РФ/ЕС) | Юго-Восточная Азия (Вьетнам, Индия) |
|---|---|---|---|
| Стоимость единицы | Низкая/Средняя. Эффект масштаба и доступность сырья снижают цену на 30–40% по сравнению с ЕС. | Высокая. Дорогие энергоносители, высокая зарплата персонала, налоги. | Низкая. Конкурируют с Китаем по цене, но часто уступают в логистике для рынка РФ. |
| Технологический уровень | Высокий. Ведущие заводы оснащены японскими и немецкими прессами (Aida, Schuler), роботизированными линиями. | Высокий. Передовые технологии, но парк оборудования часто требует модернизации. | Средний. Развивается быстро, но опыт в сложной объемной штамповке пока меньше. |
| Гибкость и MOQ | Средняя. Готовы работать с крупными сериями. Малые партии (менее 500 шт.) часто нерентабельны из-за стоимости штампа. | Высокая. Готовы брать мелкие заказы и быстрые прототипы. | Низкая/Средняя. Часто требуют очень крупных партий для рентабельности экспорта. |
| Сроки поставки | Стабильные. Отлаженная логистика в РФ (Ж/Д, море). 2–2.5 месяца. | Быстрые. 2–4 недели для наличия на складе или короткого цикла. | Длительные. Сложная логистика, перевалка грузов. |
| Контроль качества | Требует внешнего аудита. Внутри завода контроль есть, но человеческий фактор высок. | Прозрачный. Легче провести инспекцию, юридическая ответственность понятнее. | Переменный. Зависит от конкретного завода, культура качества формируется. |
Как видно из таблицы, Китай выигрывает в сегменте средне- и крупносерийного производства (от 1000 до 100 000+ штук). Для единичных прототипов или аварийных заказов локальный производитель будет предпочтительнее из-за скорости. Однако для планового обеспечения конвейера или складских запасов продукция точной объемной штамповки оптом от завода в Китае предлагает наилучшее соотношение цены и качества при условии грамотного входного контроля.
Отдельно стоит отметить проблему интеллектуальной собственности. При передаче чертежей китайскому партнеру существует риск копирования оснастки и продажи аналогичной продукции третьим лицам. Для минимизации этого риска мы советуем:
- Подписывать строгий NDA (соглашение о неразглашении) с указанием штрафных санкций в юрисдикции, понятной обеим сторонам.
- Разделять производство: заказывать штампы в одном месте, а массовую продукцию — в другом (хотя это усложняет логистику).
- Вносить небольшие уникальные изменения в конструкцию детали, которые не влияют на функцию, но делают её бесполезной для других покупателей без вашего ведома.
Реальный пример надежности: Опыт АО «Шаньси Чжунцзинь Промышленные Машины»
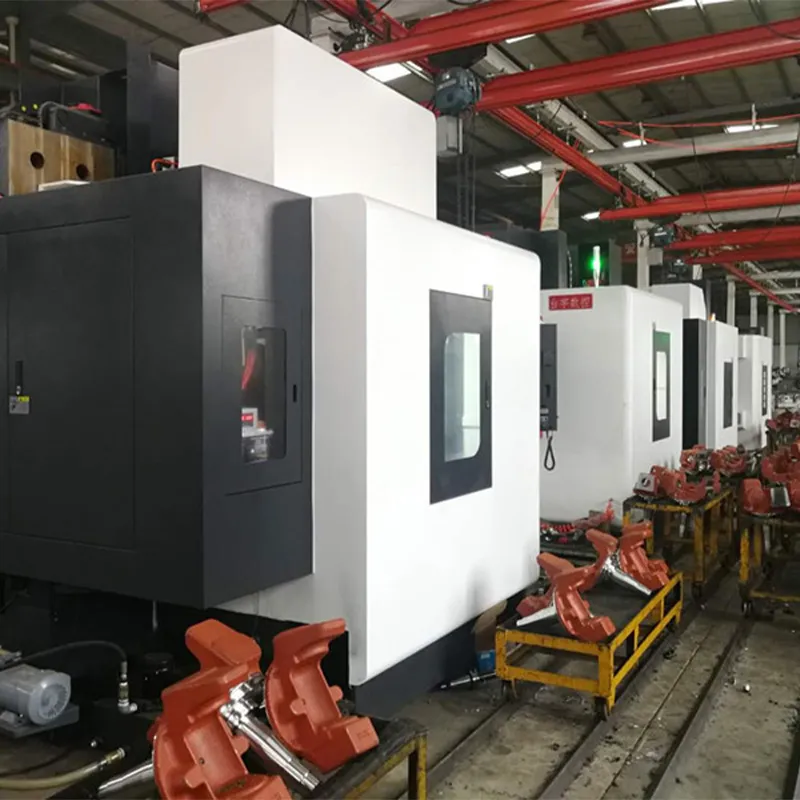
Теоретические выкладки важны, но ничто не заменяет проверку практикой. Ярким примером того, как должен выглядеть современный интегрированный производитель полного цикла, является компания АО «Шаньси Чжунцзинь Промышленные Машины». Расположенное в промышленном экопарке Хуайнань города Хоума (провинция Шаньси), это предприятие было основано в 1996 году и за почти три десятилетия эволюционировало в ключевого игрока рынка, объединяющего проектирование, изготовление, продажи и сервис.
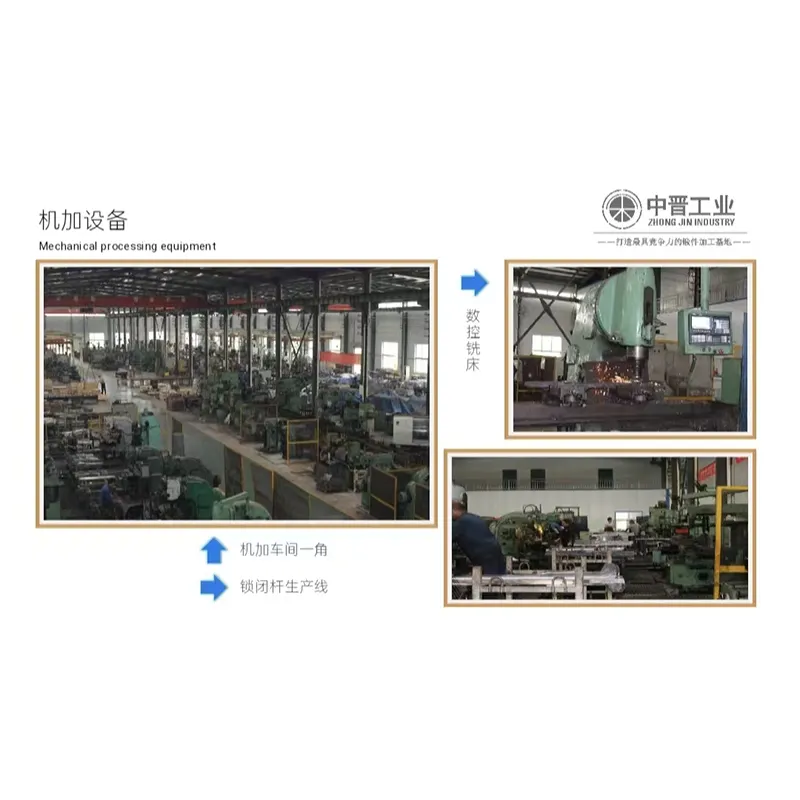
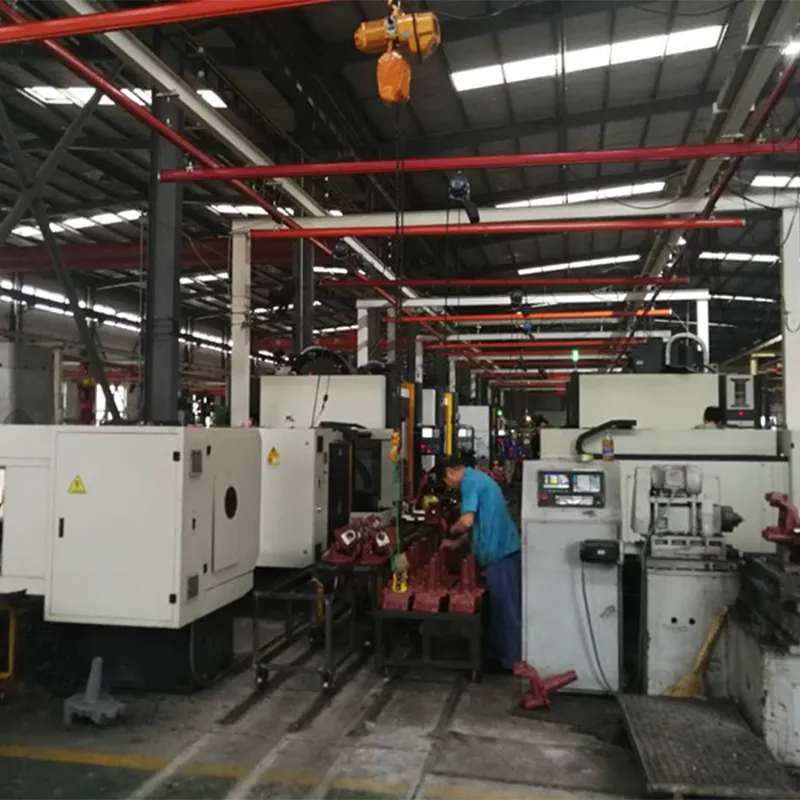
В отличие от многих мелких мастерских, «Чжунцзинь» демонстрирует зрелость производства, о которой мы говорили выше. Штат компании насчитывает 85 сотрудников, причем 34% из них — это технические специалисты и управленцы, обеспечивающие высокий уровень компетенции. Производственная база оснащена более чем 200 единицами современного оборудования, что позволяет реализовывать сложные проекты в строгом соответствии с отраслевыми стандартами.
Основной фокус компании — высокоточные поковки для двух стратегических направлений, где требования к надежности максимальны:
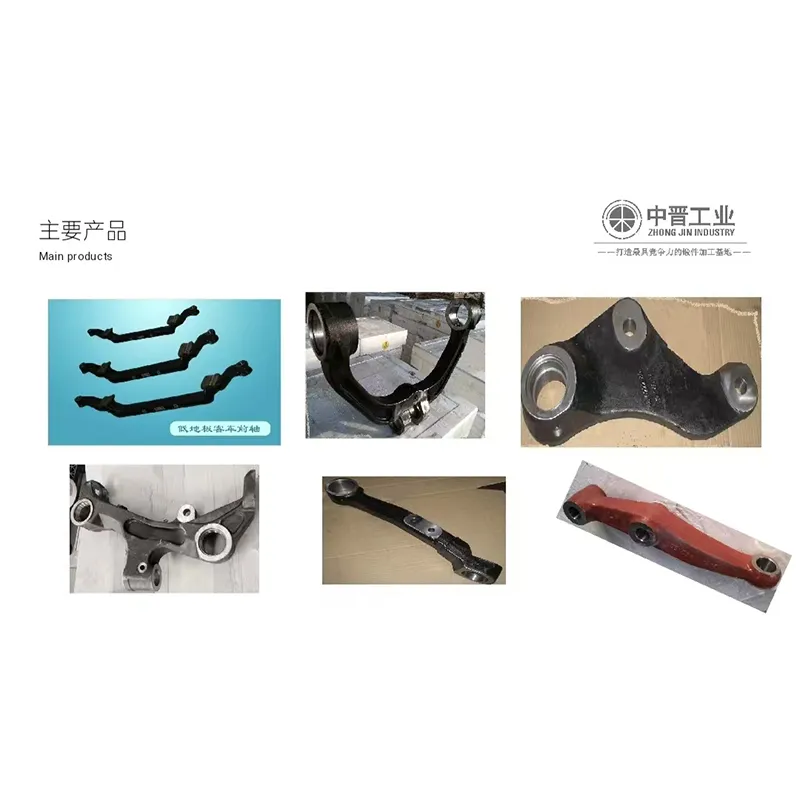
- Железнодорожная инфраструктура: Компания производит критически важные комплектующие для внешних запирающих устройств стрелочных переводов (рычаги, крюки, рамы). С 2014 года «Чжунцзинь» является официальным поставщиком одного из ведущих производителей железнодорожной сигнальной аппаратуры, успешно пройдя строжайший аудит. Регулярные поставки компонентов типов GW-GL и GW-SH подтверждают способность завода держать высочайшую планку качества.
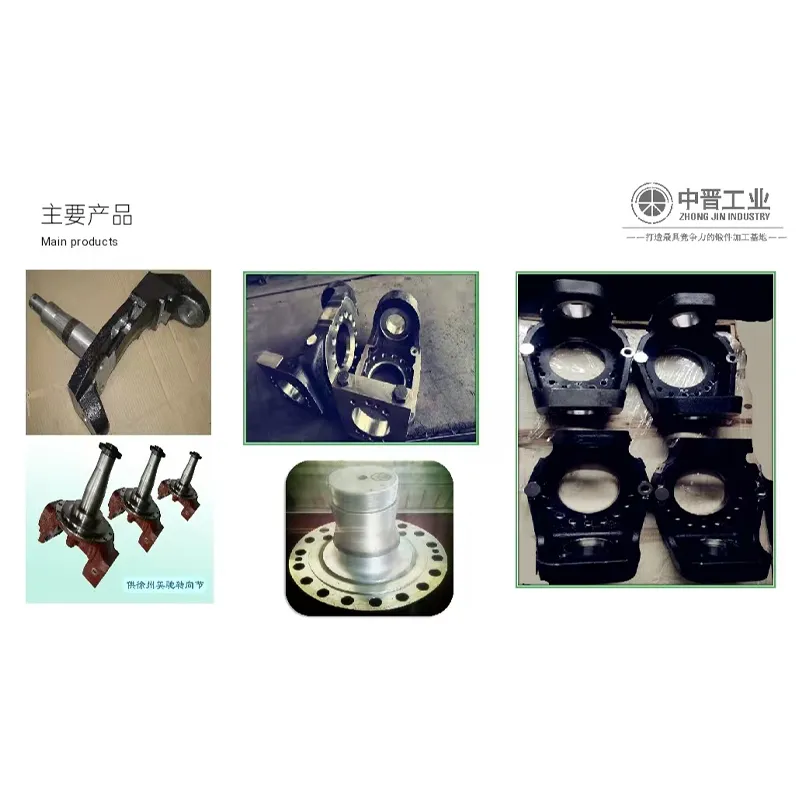
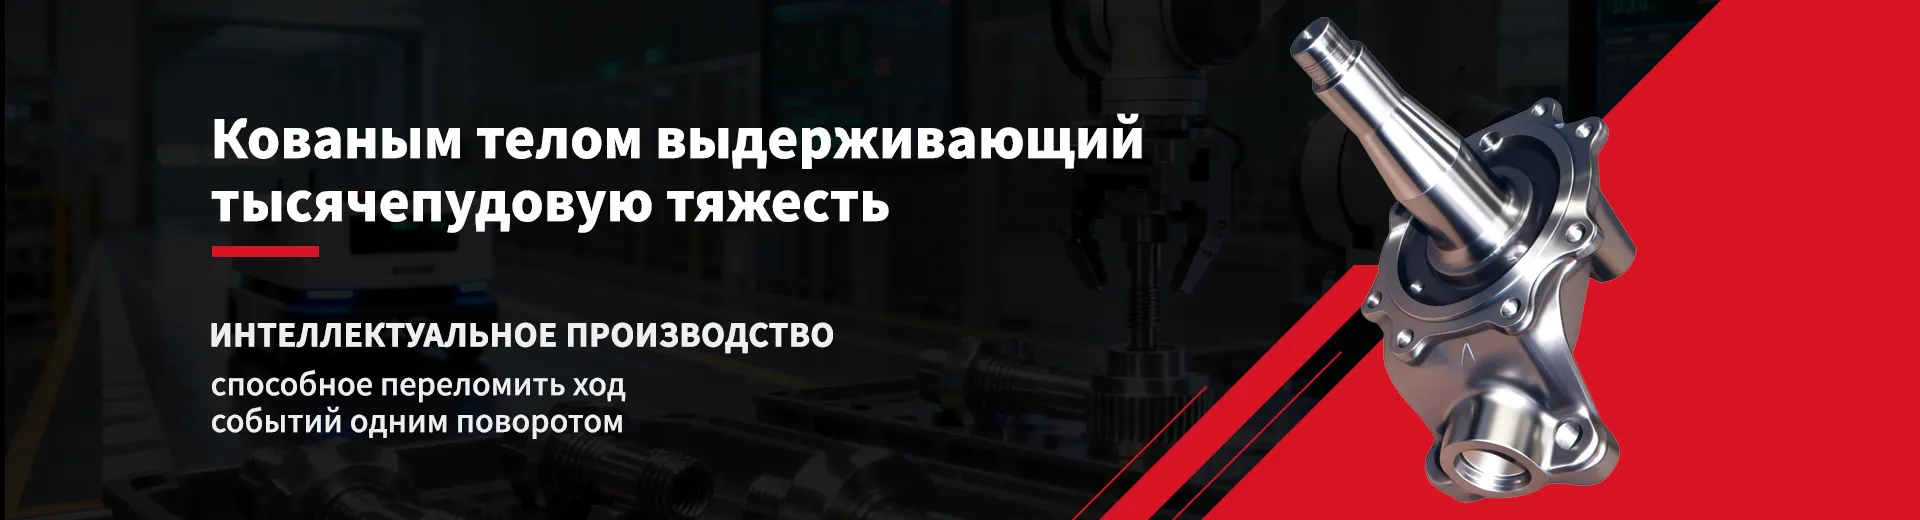
- Автомобильная промышленность: Ассортимент включает передние оси низкопольных автобусов, поворотные кулаки для тяжелых грузовиков (STEYR, серии 90E), рулевые рычаги и ступицы колес. С 2021 года предприятие освоило выпуск особо тяжелых компонентов для внедорожных самосвалов грузоподъемностью до 130 тонн, включая специальные поворотные кулаки и ступицы для мостов нагрузкой 20–30 тонн.
Что делает этот завод привлекательным партнером для импортеров? Прежде всего, подтвержденная система качества. Еще в 2003 году компания сертифицировала ISO 9001, а в 2011 году получила более строгий автомобильный сертификат ISO/TS 16949. Это не просто «бумажка», а реальная система прослеживаемости каждого компонента от входного контроля сырья до финальной проверки. Наличие 19 государственных патентов (включая 5 патентов на изобретения) и статус «Национального высокотехнологичного предприятия» говорят сами за себя.
Для покупателей из России и стран ЕАЭС опыт сотрудничества с такими предприятиями, как «Шаньси Чжунцзинь», означает минимизацию рисков. Вы получаете продукт от завода, который уже доказал свою надежность крупнейшим китайским производителям горнодобывающей техники и городского электротранспорта. Стратегия компании «Создавать превосходную продукцию, строить международный бренд» полностью соответствует тем критериям выбора, которые мы описали в начале статьи: прозрачность, технологичность и ответственность.
Часто задаваемые вопросы (FAQ)
Каков минимальный объем заказа (MOQ) для точной объемной штамповки?
Минимальный объем заказа зависит от типа процесса и стоимости оснастки. Для холодной высадки стандартного крепежа MOQ обычно составляет 500–1000 кг или от 5000 штук. Для сложных горячештампованных деталей, требующих уникального штампа, экономически целесообразный минимум начинается от 1000–2000 штук, чтобы амортизировать стоимость изготовления пресс-формы. Некоторые заводы готовы сделать малую партию (пробную) по повышенной цене за единицу, но это исключение, а не правило.
Можно ли заказать продукцию по российским ГОСТам?
Да, большинство крупных китайских заводов, работающих на экспорт в СНГ, хорошо знакомы с ГОСТами (например, ГОСТ 7798 для болтов, ГОСТ 5915 для гаек). Они имеют базы данных с требованиями к механическим свойствам и размерам. Однако критически важно указать в контракте конкретный номер ГОСТа и год издания. Кроме того, требуйте, чтобы в спецификации были продублированы ключевые параметры (твердость, класс прочности) по международным стандартам (ISO/DIN) для избежания двоякого толкования.
Как осуществляется контроль дефектов внутренней структуры металла?
Для выявления внутренних дефектов (трещины, расслоения, раковины) применяется ультразвуковой контроль (УЗК) или макрошлиф. Обычно это делается выборочно: из партии отбирается 1–2 детали каждые 5000 штук или каждая N-ная деталь при автоматическом производстве. Если ваш проект относится к категории «особо ответственные» (подшипники, элементы подвески), настаивайте на 100% автоматическом вихретоковом или ультразвуковом контроле каждой детали, что возможно на современных линиях.
Какие гарантии дает завод на срок службы штампа?
Гарантия на штамп обычно выражается в количестве циклов (выстрелов). Для стандартных углеродистых сталей ресурс штампа из стали Cr12MoV составляет 50 000 – 100 000 циклов до первой перешлифовки. Для высокоабразивных материалов или нержавеющей стали ресурс может быть ниже (30 000 – 50 000). Завод обязан предупредить о износе и предложить ремонт или замену пуансонов/матриц. Включите в договор пункт о бесплатном ремонте штампа в течение первых 10 000 циклов, если поломка произошла не по вине оператора.
Возможна ли поставка деталей с финишной механической обработкой?
Да, многие заводы предлагают полный цикл: штамповка → термообработка → токарная/фрезерная обработка → шлифовка. Это удобно, так как снимает с вас необходимость искать второго подрядчика. Однако при комбинировании процессов важно контролировать базу установки: деталь должна базироваться в штампе и на станке ЧПУ по одним и тем же поверхностям, чтобы обеспечить соосность. Уточняйте в ТЗ допуски на биение после полной обработки.
Заключение и рекомендации по началу сотрудничества
Закупка металлических компонентов за рубежом — это не просто транзакция «деньги-товар», это выстраивание инженерного партнерства. Продукция точной объемной штамповки оптом от завода способна закрыть ваши потребности в надежном крепеже и деталях машин на годы вперед, обеспечив существенную экономию бюджета без потери качества. Но этот результат достижим только при тщательной подготовке технического задания, понимании металлургических процессов и жестком входном контроле.
Не пытайтесь сэкономить на этапе разработки штампа или выборе материала — это «экономия на спичках», которая приведет к пожару в вашем производстве. Доверяйте, но проверяйте: запрашивайте видео с производства, отчеты испытаний, образцы. Используйте наш опыт и рекомендации, чтобы отсеять недобросовестных поставщиков на этапе переговоров. Ориентируйтесь на таких партнеров, как АО «Шаньси Чжунцзинь Промышленные Машины», которые сочетают в себе полный цикл производства, международные сертификаты качества и доказанный опыт работы в тяжелых отраслях.
Если вы готовы обсудить детали вашего проекта, рассчитать стоимость оснастки и получить коммерческое предложение на партию, свяжитесь с нами сегодня. Наши инженеры помогут адаптировать ваши чертежи под требования китайских стандартов производства и организуют аудит завода-изготовителя. Мы также предлагаем услуги по консолидации грузов и таможенному оформлению продукции точной объемной штамповки, чтобы вы получили товар «под ключ» на своем складе.
Помните: в мире промышленной штамповки нет мелочей. Каждый микрон допуска и каждый процент легирующего элемента влияет на надежность вашего конечного продукта. Делайте ставку на профессионализм и прозрачность.