Стендовые усталостные испытания деталей шасси в 2026 году
2026-08-06
- Почему стендовые усталостные испытания деталей шасси в 2026 году требуют нового подхода
- Технические требования и стандарты для испытаний в текущем году
- Методология проведения тестов: от подготовки до разрушения
- Анализ рисков и типичные ошибки при планировании
- Практический опыт: как требования 2026 года реализуются в производстве
- Стоимость и сроки: реалии рынка в 2026 году
- Как выбрать надежного партнера для испытаний
- Будущее усталостных испытаний: тренды до 2030 года
- Часто задаваемые вопросы
Почему стендовые усталостные испытания деталей шасси в 2026 году требуют нового подхода
Стендовые усталостные испытания деталей шасси в 2026 году перестали быть просто формальностью для получения сертификата — теперь это критический этап, определяющий выживаемость производителя на рынке. В нашей практике мы наблюдаем резкий сдвиг: если раньше циклы нагружения рассчитывались по усредненным данным ГОСТ, то сегодня заказчики из Европы и Азии требуют симуляции реальных дорожных профилей с точностью до миллиметра. Ошибка в выборе режима тестирования стоит компании не просто денег на переделку партии, а потери контракта и репутации. Мы видели случаи, когда партия рычагов подвески, успешно прошедшая стандартные 500 000 циклов, разрушалась на полигоне после 120 000 км пробега из-за игнорирования резонансных частот при проектировании стенда.
Сейчас 2026 год, и это означает, что старые методы «крутить до поломки» больше не работают. Регуляторы ужесточили требования к прослеживаемости данных, а страховые компании отказываются покрывать убытки без цифрового двойника процесса испытаний. Инженеры больше не могут полагаться на интуицию; каждый параметр вибрации, температуры и нагрузки должен быть обоснован математически и зафиксирован в системе управления качеством. Если вы планируете запуск новой линейки компонентов шасси, игнорирование этих изменений приведет к тому, что ваш продукт просто не пройдет входной контроль у крупных OEM-производителей.
Технические требования и стандарты для испытаний в текущем году
Базовым документом для проведения работ в России остается ГОСТ Р, однако в 2026 году большинство экспортных контрактов требуют соответствия международным нормам ISO 16750 и спецификациям SAE J2380. Разница кроется не только в количестве циклов, но и в спектральном составе нагрузок. Традиционные синусоидальные воздействия уступают место случайным вибрациям (Random Vibration), которые точнее имитируют движение грузовика по разбитой дороге или внедорожника по пересеченной местности. Наш опыт показывает, что переход на эти стандарты выявляет скрытые дефекты литья и сварки, которые ранее пропускались при линейном нагружении.
Ключевым параметром стало требование к частоте дискретизации данных. Современные стандарты предписывают фиксировать показания датчиков деформации (тензодатчиков) с частотой не менее 2 кГц, чтобы захватывать пиковые значения ударных нагрузок. Многие лаборатории старого фонда используют оборудование с частотой 100-200 Гц, что приводит к сглаживанию пиков и ложному завышению ресурса детали. Мы настоятельно рекомендуем перед началом проекта проверить калибровку вашей измерительной цепи. Один из наших клиентов столкнулся с ситуацией, когда сертифицированная лаборатория выдала положительное заключение, но независимая экспертиза через полгода показала расхождение в данных на 40% именно из-за низкой частоты считывания.
Температурный режим также претерпел изменения. Если ранее испытания проводились при комнатной температуре или в простейших термокамерах, то новые протоколы требуют совмещения механической усталости с термическим шоком. Детали шасси, работающие в арктических условиях или в жарком климате, должны тестироваться в диапазоне от -50°C до +85°C непосредственно во время циклического нагружения. Материал ведет себя иначе: сталь становится хрупкой на морозе, а алюминиевые сплавы теряют жесткость при нагреве. Игнорирование этого фактора — прямая дорога к отзыву продукции. Убедитесь, что ваш поставщик услуг имеет камеры, способные поддерживать стабильную температуру при работе гидравлических приводов, которые сами по себе являются мощными источниками тепла.
Необходимое оборудование и программное обеспечение
Для выполнения требований 2026 года недостаточно иметь просто гидравлический пресс. Необходим многоканальный стенд с системой активного управления (Active Control System), способной компенсировать изменение жесткости образца в процессе тестирования. Когда в металле зарождается трещина, собственная частота детали меняется, и если система не подстроится автоматически, нагрузка перераспределится неверно, и результат теста станет невалидным. Мы используем системы с адаптивными алгоритмами, которые корректируют сигнал в реальном времени. Это позволяет доводить образец до полного разрушения, точно фиксируя момент инициирования трещины.
Программное обеспечение для анализа должно поддерживать импорт дорожных профилей (Road Load Data) в формате RPCIII или ATFX. Инженеры больше не придумывают нагрузки «на глаз»; они берут данные с телеметрии реальных автомобилей-прототипов и воспроизводят их на стенде. Это требует серьезной вычислительной мощности и лицензированного ПО для спектрального анализа. Дешевые аналоги часто некорректно интерпретируют фазовые сдвиги между каналами нагружения, что критично для сложных узлов вроде поворотных кулаков, где нагрузки действуют в трех плоскостях одновременно. При выборе оборудования запрашивайте отчет о верификации программного алгоритма.
Методология проведения тестов: от подготовки до разрушения
Процесс начинается задолго до включения гидравлики. Первый этап — инструментальная подготовка образца. Неправильная установка тензодатчиков является самой распространенной ошибкой, ведущей к искажению результатов. Мы требуем использования датчиков с базой не менее 5 мм для компенсации зернистости металла и обязательной температурной компенсации. Клей для установки должен быть отвержден строго по технологии, иначе при длительных испытаниях датчик начнет «плыть», и кривая усталости потеряет смысл. В нашей практике был случай, когда из-за нарушения времени сушки клея вся серия тестов была признана браком, что отбросило проект запуска на три недели назад.
- Разработка программы испытаний (Test Plan). На этом этапе инженеры определяют последовательность блоков нагружения. Нельзя просто гонять деталь на одной амплитуде. Реальный профиль состоит из блоков высокой, средней и низкой нагрузки. Соотношение этих блоков должно соответствовать статистике эксплуатации. Мы используем метод повреждаемости (Damage Accumulation Theory) для составления графика. Ошибка здесь приведет к тому, что вы либо недогрузите деталь (получите завышенный ресурс), либо перегрузите её в начале теста (искусственно занизите показатели).
- Калибровка стенда на «жестком» образце. Перед установкой реальной детали стенд прогоняется на эталоне высокой жесткости. Это нужно для настройки ПИД-регуляторов контуров управления. Если пропустить этот шаг или сделать его формально, система будет выдавать ошибки слежения при работе с реальной деталью, которая имеет податливость. Мы видим, как многие лаборатории экономят на этом этапе, что приводит к рассогласованию каналов и появлению паразитных моментов.
- Проведение предварительного цикла (Shakedown). Образец подвергается нескольким тысячам циклов с низкой амплитудой для стабилизации соединений и выявления явных дефектов монтажа. Это позволяет отсеять брак, связанный с неправильной затяжкой болтов крепления на самом стенде, а не с качеством самой детали. Пропуск этого этапа часто приводит к ложным отказам в первые часы теста.
- Основной цикл нагружения с мониторингом. Запуск основной программы с непрерывным мониторингом деформаций, температуры и гидравлического давления. Критически важно настроить пороги аварийной остановки. Если трещина развивается быстро, система должна остановить тест немедленно, чтобы сохранить фрагменты для фрактографического анализа. Автоматическая остановка по изменению собственной частоты — золотой стандарт 2026 года.
- Фрактографический анализ и отчетность. После разрушения образец не выбрасывается. Поверхность излома изучается под микроскопом для определения типа усталости (транскристаллитная или интеркристаллитная). Это дает понимание природы дефекта: усталость материала, включение, дефект термообработки или концентратор напряжений от конструкции. Отчет должен содержать не только график S-N, но и фотографии зоны разрушения с привязкой к координатам.
Важно понимать, что методология не статична. Если в процессе теста обнаруживается unexpected failure mode (непредвиденный вид разрушения), программу нужно корректировать. Жесткое следование плану вопреки очевидным признакам иного механизма разрушения — признак неквалифицированного исполнителя. Мы всегда оставляем буфер времени в графике проекта именно для таких ситуаций, чтобы провести дополнительные исследования без срыва сроков поставки отчета.
Анализ рисков и типичные ошибки при планировании
Самый большой риск при организации испытаний — это несоответствие граничных условий (Boundary Conditions). Деталь на автомобиле крепится через сайлентблоки, которые гасят высокочастотные вибрации. На стенде же часто используют жесткую заделку («наглухо»), что меняет картину напряжений в корне детали. Мы неоднократно сталкивались с ситуацией, когда деталь ломалась на стенде в месте крепления, хотя в реальности она бы работала годами. И наоборот: жесткая заделка могла скрыть проблему в центральной части узла. Решение — использование адаптеров, имитирующих податливость реальных точек крепления, либо проведение модального анализа перед тестом для сверки собственных частот.
Другая распространенная ошибка — игнорирование влияния коррозии. В 2026 году стандарты все чаще требуют проведения коррелированных испытаний: сначала образец подвергается воздействию солевого тумана согласно ISO 9227, а затем идет на усталостный стенд. Коррозия создает питтинги, которые служат концентраторами напряжений и снижают предел выносливости стали на 30-50%. Тестирование чистого металла дает ложноположительный результат. Если ваш продукт предназначен для регионов с агрессивной зимой или морской логистики, требуйте включения коррозионного этапа в программу. Экономия на этом этапе может стоить миллионов долларов отзывов.
Человеческий фактор остается слабым звеном. Оператор стенда должен понимать физику процесса, а не просто нажимать кнопку «Старт». Неверная интерпретация шумов в гидравлической системе или игнорирование предупреждений системы контроля может привести к катастрофическому разрушению дорогостоящего оборудования вместе с образцом. Мы внедрили систему двойного контроля данных, где результаты автоматически проверяются вторым инженером перед финализацией отчета. Статистика показывает, что это снижает количество ошибок в отчетности до менее чем 0.5%.
Практический опыт: как требования 2026 года реализуются в производстве
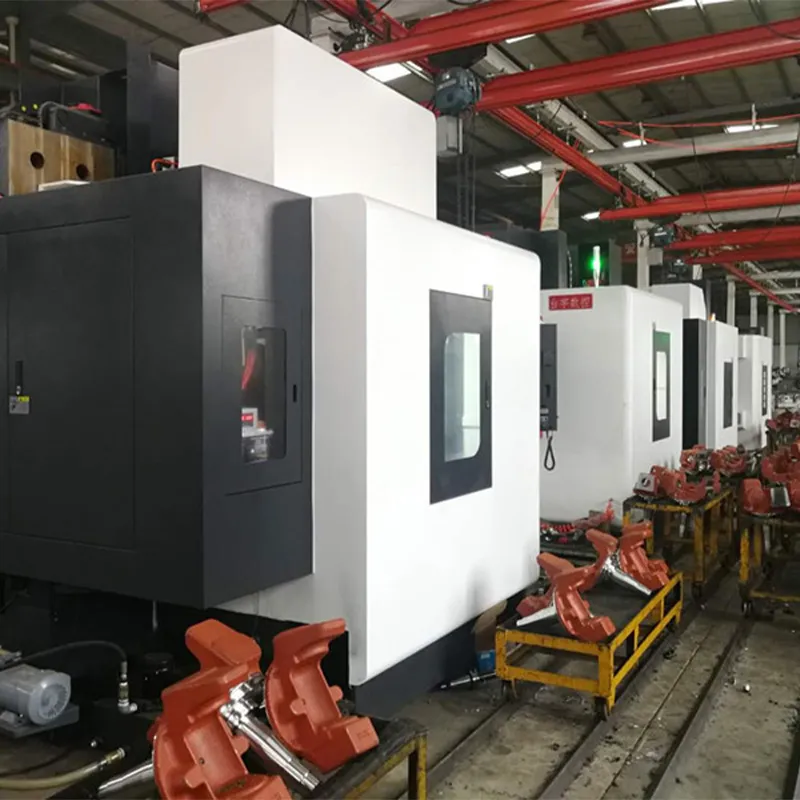
Теоретические знания о стандартах важны, но истинная надежность продукта рождается там, где теория встречается с производственной практикой. Ярким примером интеграции современных требований к качеству и испытаниям является деятельность АО «Шаньси Чжунцзинь Промышленные Машины». Это специализированное предприятие полного цикла, расположенное в промышленном экопарке Хуайнань города Хоума (провинция Шаньси), демонстрирует, как подход, описанный выше, работает в реальности.
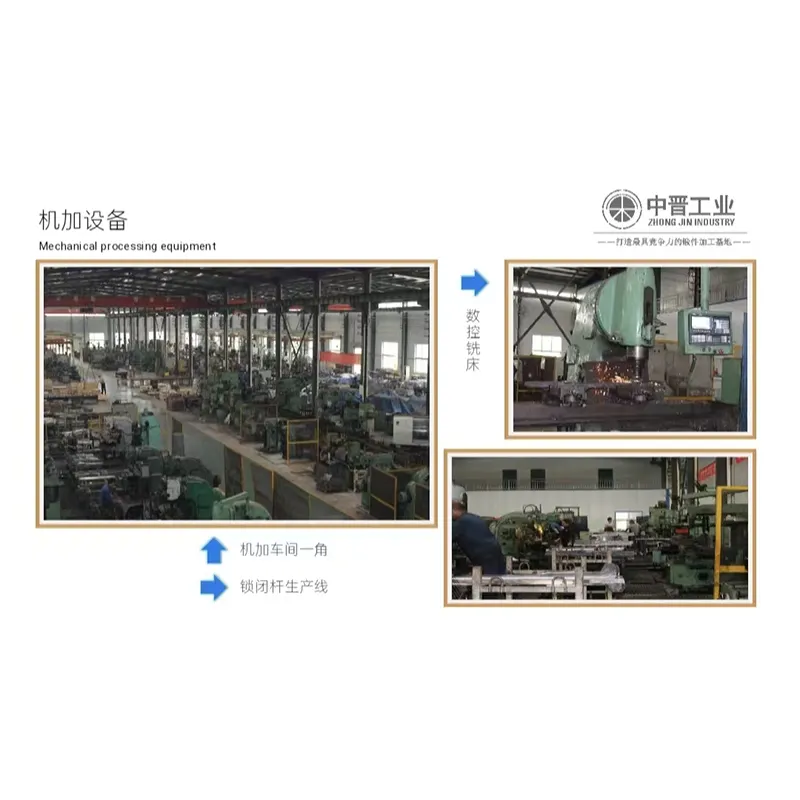
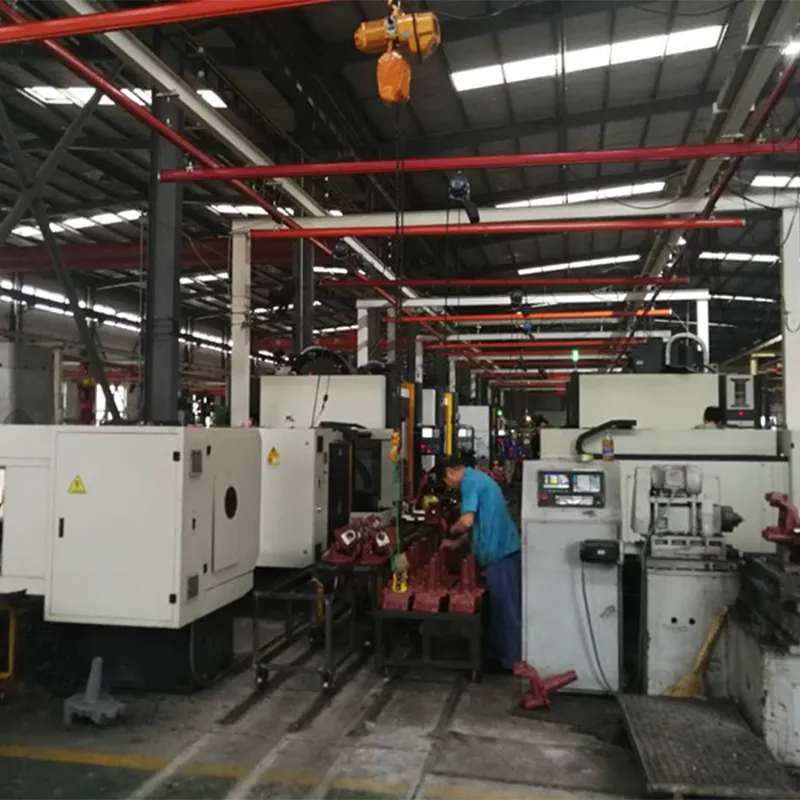
Компания, основанная в 1996 году, прошла путь от локального производителя до интегрированного холдинга, объединяющего проектирование, ковку, механическую обработку и послепродажное обслуживание. Штат из 85 сотрудников, где 34% составляют технические и управленческие кадры, обеспечивает тот самый уровень профессионализма, который необходим для работы со сложными компонентами шасси. Оснащение предприятия более чем 200 единицами современного оборудования позволяет реализовывать проекты в строгом соответствии с международными стандартами, о которых шла речь в предыдущих разделах.
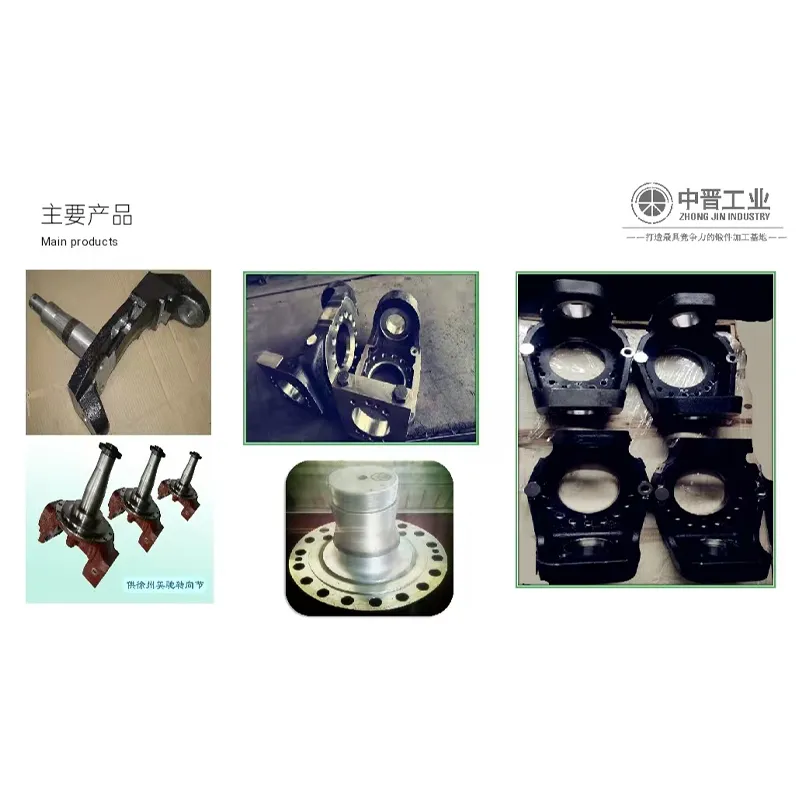
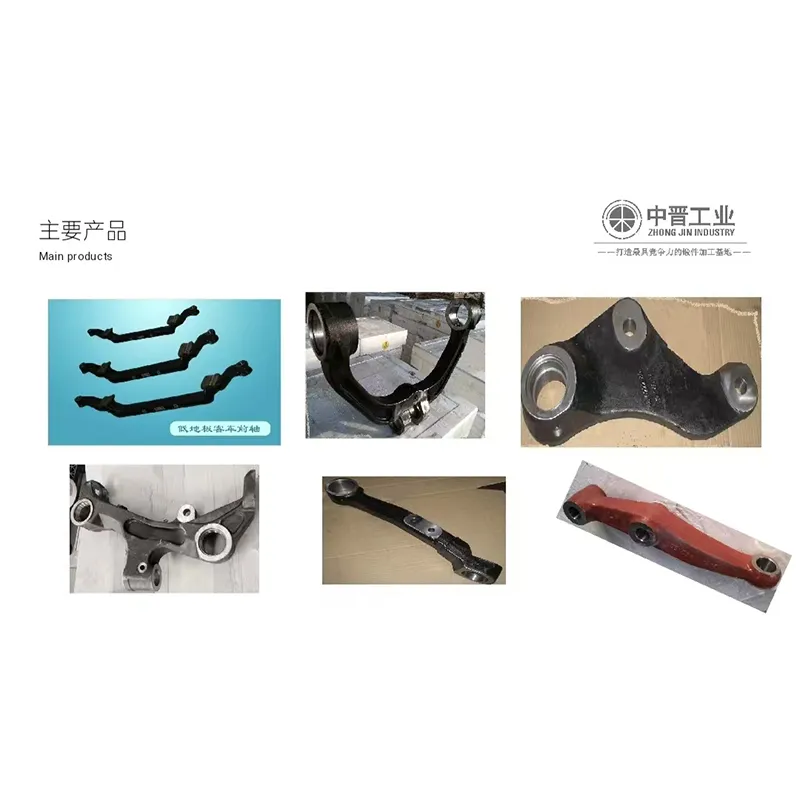
Особое внимание «Шаньси Чжунцзинь» уделяет производству высокоточных поковок для автомобильной промышленности — сектора, где требования к усталостной прочности наиболее жесткие. Ассортимент компании включает критически важные узлы: передние оси низкопольных автобусов, поворотные кулаки для тяжелых грузовиков (включая модели STEYR и серии 90E), рулевые рычаги, ступицы колес и кронштейны шасси. С 2021 года предприятие освоило выпуск компонентов для внедорожных самосвалов грузоподъемностью до 130 тонн, включая специальные поворотные кулаки и ступицы для мостов повышенной нагрузки. Именно для таких деталей, работающих в экстремальных условиях, методы симуляции реальных дорожных профилей и температурных режимов (-50°C…+85°C) становятся не просто рекомендацией, а обязательным условием выживания продукта.
Успех компании базируется на сертифицированной системе менеджмента качества. Еще в 2011 году «Шаньси Чжунцзинь» получила сертификат ISO/TS 16949 (ныне IATF 16949), что подтверждает способность предприятия соблюдать строжайшие автомобильные стандарты. Контроль качества здесь охватывает весь жизненный цикл: от входного контроля сырья до финальной проверки готовой продукции с полной прослеживаемостью каждого компонента. Наличие 19 государственных патентов и статус «Национального высокотехнологичного предприятия» говорят о том, что компания не просто следует стандартам, но и активно развивает собственные технологии, минимизируя риски дефектов литья и сварки на этапе производства, что впоследствии облегчает прохождение стендовых испытаний.
Опыт «Шаньси Чжунцзинь» показывает, что надежный партнер — это не просто поставщик металла, а инженерный центр, понимающий физику разрушения. Их продукция поставляется ведущим производителям железнодорожной и автомобильной техники Китая, что служит лучшим доказательством эффективности внедренных процессов контроля. Для заказчиков, ищущих компоненты шасси, способные пройти жесткие тесты 2026 года с первого раза, сотрудничество с таким производителем, имеющим полный цикл от проектирования до поставки, становится стратегическим преимуществом.
Стоимость и сроки: реалии рынка в 2026 году
Ценообразование на услуги стендовых испытаний стало более прозрачным, но и более сложным. Базовая стоимость часа работы многоосевого гидравлического стенда в 2026 году варьируется от 150 до 300 евро в зависимости от класса оборудования и квалификации персонала. Однако считать бюджет только по часам машины — грубая ошибка. Основные затраты часто скрыты в подготовке: изготовление оснастки, покупка расходных материалов (клей, датчики), программирование контроллера и пост-обработка данных. Полный цикл испытаний одного узла подвески легко может занять от 2 до 4 недель чистого машинного времени, не считая времени на подготовку.
Сроки выполнения работ напрямую зависят от сложности профиля нагружения. Простые одноосевые тесты можно выполнить за 3-5 дней. Многоосевые испытания с воспроизведением реальных дорожных записей требуют недели на отладку контуров управления перед самим тестом. Если вы слышите обещание «сделаем за 2 дня полный цикл усталости для переднего моста», знайте: либо вам проведут упрощенный тест, который не имеет ценности, либо используют нереалистично высокие нагрузки, которые убьют деталь искусственно быстро. Честный подрядчик всегда предупредит о рисках удлинения сроков из-за необходимости донастройки оборудования под специфику вашего образца.
Влияние геополитической ситуации также ощутимо. Доступ к оригинальным запчастям для западных стендов (MTS, Instron) ограничен, что увеличивает время простоя оборудования в случае поломки. Компании, инвестирующие в наличие собственного склада запчастей и квалифицированных сервисных инженеров, сейчас имеют огромное преимущество. При выборе партнера обязательно уточните их статус сервиса: способны ли они самостоятельно ремонтировать сложные узлы гидравлики или ждут поставок из-за рубежа месяцами. Простой вашего проекта из-за поломки стенда у подрядчика — это прямой финансовый ущерб для вас.
| Параметр сравнения | Бюджетный подход (Эконом) | Профессиональный подход (Стандарт 2026) |
|---|---|---|
| Тип нагружения | Синусоида, постоянная амплитуда | Случайная вибрация (Random), блоки переменных амплитуд, воспроизведение Road Load |
| Количество осей | 1 ось (вертикальная) | 3-6 осей (комплексное нагружение с кручением и боковыми силами) |
| Температурный режим | Комнатная температура (20±5°C) | Термокамера в контуре нагружения (-50°C … +150°C) |
| Контроль данных | Запись средних значений, частота до 200 Гц | Высокоскоростная запись (2 кГц+), активная компенсация жесткости, мониторинг собственной частоты |
| Риск ложных результатов | Высокий (до 40% погрешности в ресурсе) | Минимальный (погрешность в пределах 5-10%) |
| Применимость результата | Только для внутренней прикидки | Приемлемо для сертификации, страхования и поставок OEM |
Как выбрать надежного партнера для испытаний
Выбор лаборатории — это не поиск самой низкой цены, а поиск компетенции. Первым делом запросите аттестат аккредитации и проверьте область распространения. Наличие бумажки не гарантирует качество, но её отсутствие гарантирует проблемы с юридической силой отчета. Обратите внимание на парк оборудования: возраст стендов, наличие резервных систем питания и гидравлики. Старые машины могут не потянуть современные частотные диапазоны. Спросите, когда последний раз проводилась метрологическая поверка датчиков силы и перемещения. Просроченная поверка делает весь отчет ничтожным в суде.
Попросите показать пример отчета за последний месяц. Хороший отчет содержит не только графики, но и подробное описание методики, фотографии установки, данные о калибровке и анализ поверхности излома. Если вам присылают таблицу с двумя цифрами «Прошел/Не прошел» — бегите от такой компании. В 2026 году ценность представляет именно инженерный анализ, объясняющий почему деталь сломалась и как это исправить. Мы в своей работе всегда предоставляем рекомендации по конструктивным доработкам, основанные на фрактографии, так как наша цель — помочь клиенту улучшить продукт, а не просто констатировать факт поломки.
Уточните условия конфиденциальности. Чертежи шасси и результаты испытаний — это коммерческая тайна. Договор должен четко регламентировать права на данные и обязательства по их уничтожению после завершения работ. Убедитесь, что в лаборатории действует пропускной режим и нет несанкционированного доступа к вашим образцам. История знает случаи промышленного шпионажа, когда конкуренты получали доступ к результатам тестов новых моделей через недобросовестных сотрудников испытательных центров.
Будущее усталостных испытаний: тренды до 2030 года
Индустрия движется к полной виртуализации начальных этапов. Цифровые двойники (Digital Twins) позволяют провести 80% итераций по оптимизации конструкции в симуляторе, прежде чем изготавливать физический образец. Однако физические испытания не исчезнут — они станут финальным арбитром для подтверждения корректности математических моделей. Гибридный подход, где данные со стенда в реальном времени корректируют симуляцию, станет нормой к 2028 году. Это позволит сократить время разработки с лет до месяцев.
Еще один тренд — использование искусственного интеллекта для прогнозирования остаточного ресурса. Алгоритмы машинного обучения, обученные на тысячах поломок, смогут предсказывать момент разрушения по косвенным признакам (изменение гармоник вибрации, рост температуры в конкретной точке) задолго до того, как это увидит оператор. Это повысит безопасность процессов и сохранность уникального испытательного оборудования. Лаборатории, которые не внедрят элементы AI в свои процессы управления тестами, рискуют потерять конкурентоспособность уже в ближайшие два года.
Экологические требования также повлияют на отрасль. Гидравлические масла и энергопотребление стендов становятся объектом пристального внимания. Переход на электро-механические приводы для малых и средних нагрузок позволит снизить углеродный след испытаний. Заказчики из ЕС уже начинают включать параметры энергоэффективности тестирования в свои аудиторские листы поставщиков. Готовиться к этому нужно уже сейчас, модернизируя парк оборудования.
Часто задаваемые вопросы
Сколько времени занимает полный цикл усталостных испытаний?
Время зависит от требуемого ресурса и частоты нагружения. Для автомобильных компонентов обычно требуется от 1 до 3 недель чистого машинного времени. Однако с учетом подготовки оснастки, программирования и анализа результатов общий срок проекта составляет от 4 до 6 недель. Ускорение процесса возможно за счет увеличения частоты нагружения, но это требует осторожности, чтобы не изменить механизм разрушения из-за теплового разогрева образца.
Можно ли проводить испытания без изготовления дорогостоящей оснастки?
В большинстве случаев — нет. Каждая деталь шасси имеет уникальную геометрию точек крепления. Использование универсальных захватов возможно только для простых образцов типа «собачка» для испытания материалов. Для узлов в сборе (рычаги, балки, кулаки) необходима индивидуальная технологическая оснастка, обеспечивающая правильную передачу усилий. Попытка сэкономить на оснастке приведет к некорректным граничным условиям и бесполезным результатам.
Что делать, если деталь сломалась раньше срока?
Это не провал, а ценнейшие данные. Необходимо остановить тест, сохранить фрагменты и провести фрактографический анализ. Определение точки инициирования трещины подскажет, где находится концентратор напряжений. Часто достаточно изменить радиус галтели, толщину стенки или марку стали, чтобы увеличить ресурс в разы. Наша задача — не просто констатировать поломку, а дать инженерное заключение для доработки конструкции.
Принимаются ли результаты испытаний в других странах?
Да, если лаборатория аккредитована по международным стандартам (например, ILAC MRA) и тесты проведены по признанным методикам (ISO, SAE, ASTM). Отчет должен быть на английском языке или иметь заверенный перевод. Важно, чтобы в отчете были указаны серийные номера оборудования и даты поверки, что обеспечивает прослеживаемость результатов в любой точке мира.
Подводя итог, можно сказать, что стендовые усталостные испытания деталей шасси в 2026 году — это высокотехнологичный процесс, требующий глубокой экспертизы и современного оборудования. Экономия на качестве тестирования сегодня обернется колоссальными убытками завтра. Доверяйте свои изделия профессионалам, которые понимают физику разрушения и готовы нести ответственность за каждое число в отчете. Правильно проведенные испытания — это ваша страховка от рекламаций и гарантия безопасности на дороге.
Если вы планируете разработку нового узла шасси или вам требуется независимая экспертиза существующей конструкции, не откладывайте вопрос на потом. Время — критический ресурс в современной гонке технологий. Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить консультацию от ведущих инженеров отрасли. Мы поможем подобрать оптимальную программу испытаний, которая сбалансирует бюджет и достоверность результатов, обеспечив вашему продукту уверенный выход на глобальный рынок.