Ультразвуковая дефектоскопия в промышленности: гид
2026-08-08
- Что такое ультразвуковая дефектоскопия и почему это фундамент контроля качества
- Физические основы и типы ультразвуковых волн
- Оборудование для ультразвукового контроля: классификация и выбор
- Методики проведения контроля и подготовка поверхности
- Интерпретация результатов и типичные ошибки
- Применение в различных отраслях промышленности
- Стандарты и нормативная база
- Экономическая эффективность и ROI внедрения УЗК
- Будущее ультразвуковой дефектоскопии: тренды 2025-2026
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Что такое ультразвуковая дефектоскопия и почему это фундамент контроля качества
Ультразвуковая дефектоскопия в промышленности: гид — это не просто теоретический обзор, а практическое руководство для инженеров, которые ежедневно сталкиваются с необходимостью обнаруживать скрытые трещины, расслоения и коррозию в металле. В нашей практике мы видели, как отсутствие грамотного УЗК-контроля приводило к остановке целых производственных линий и миллионным убыткам из-за внезапных отказов оборудования. Суть метода заключается в генерации высокочастотных звуковых волн (обычно от 0,5 до 25 МГц), которые проникают в материал и отражаются от внутренних неоднородностей. Оператор или автоматизированная система анализирует эхо-сигналы на экране дефектоскопа, определяя координаты и размеры дефекта с точностью до миллиметра.
Главное преимущество перед рентгенографией или магнитопорошковым контролем — безопасность и глубина проникновения. Вы можете проверить сварной шов толщиной 300 мм за считанные минуты без необходимости эвакуации персонала из цеха. Однако метод требует высокой квалификации оператора и правильной подготовки поверхности. Если вы планируете внедрять этот вид контроля, помните: оборудование — это лишь инструмент, а ключ к успеху лежит в методике и обучении персонала. Начните с аудита ваших текущих процессов неразрушающего контроля, чтобы понять, где ультразвук даст максимальный эффект.
Физические основы и типы ультразвуковых волн
Понимание физики процесса критически важно для выбора правильного режима работы прибора. В промышленной дефектоскопии мы используем три основных типа волн, каждый из которых решает специфические задачи. Продольные волны (L-waves) движутся параллельно направлению распространения и являются основным инструментом для поиска внутренних дефектов в объеме металла. Они обеспечивают наибольшую глубину проникновения, но требуют перпендикулярного ввода в материал. Поперечные волны (S-waves или shear waves) колеблются перпендикулярно направлению движения и незаменимы при контроле сварных соединений под углом. Именно они позволяют “простреливать” зону сплавления, где чаще всего возникают трещины.
Третий тип — поверхностные волны (волны Рэлея), которые распространяются только вдоль поверхности изделия на глубину около одной длины волны. Мы применяем их для выявления усталостных трещин на открытых поверхностях валов или рельсов, куда доступ для других методов ограничен. Частота зондирования играет решающую роль: низкие частоты (0,5–2 МГц) дают лучшее проникновение в крупнозернистые структуры (например, чугун или аустенитную нержавеющую сталь), но снижают разрешающую способность. Высокие частоты (5–10 МГц и выше) позволяют видеть мелкие включения, но быстро затухают в грубых материалах. Один из наших клиентов пытался контролировать литые детали частотой 10 МГц и получил сплошной “шум” вместо сигнала; переход на 1,25 МГц решил проблему мгновенно.
Важно учитывать акустический импеданс материала. Разница в сопротивлении между контактной средой (контактной жидкостью) и металлом определяет количество энергии, входящей в деталь. Использование воды или специального геля обязательно для устранения воздушной прослойки, которая отражает 99% ультразвуковой энергии. При работе с высокотемпературными объектами (до 400°C) стандартные пьезоэлементы выходят из строя за секунды — здесь требуются специальные высокотемпературные преобразователи с керамическими элементами и волноводами. Всегда сверяйтесь с паспортными данными датчика перед началом работ на горячих объектах.
Оборудование для ультразвукового контроля: классификация и выбор
Рынок предлагает широкий спектр приборов, от простых толщиномеров до сложных фазированных решеток. Выбор зависит от задач вашего предприятия и бюджета. Аналоговые дефектоскопы, хотя и считаются устаревшими, все еще встречаются в некоторых цехах благодаря своей надежности и отсутствию сложной электроники, подверженной сбоям. Однако для современной промышленности стандартом стали цифровые приборы. Они позволяют сохранять результаты измерений, строить А-сканы и С-сканы, а также передавать данные в ERP-систему для отслеживания истории объекта.
Дефектоскопы с фазированными решетками (PAUT — Phased Array Ultrasonic Testing) представляют собой вершину эволюции в этой области. Вместо одного кристалла такой датчик содержит десятки элементов, которыми можно управлять индивидуально, меняя угол ввода и фокусное расстояние электронным способом без механического перемещения. Это ускоряет контроль в 3-5 раз и позволяет визуализировать сечение детали в реальном времени. Мы рекомендуем PAUT для контроля сложных сварных узлов в нефтегазовой отрасли и энергетике, где цена ошибки чрезвычайно высока. Однако стоимость таких систем в 5-10 раз выше обычных импульсных дефектоскопов, что делает их избыточными для простых задач вроде измерения толщины труб.
TOFD (Time of Flight Diffraction) — еще одна мощная технология, основанная на дифракции волн на вершинах трещин. Она обеспечивает высочайшую точность определения высоты дефекта, что критично для оценки остаточного ресурса оборудования. Часто мы видим комбинацию PAUT и TOFD в одном сканере для максимальной достоверности результатов. При выборе прибора обращайте внимание на степень защиты корпуса (минимум IP65 для цеховых условий), время автономной работы (не менее 8 часов) и возможность работы при отрицательных температурах. Дешевые китайские аналоги часто заявляют широкие характеристики, но на практике их экраны слепнут на морозе, а батарея садится за 2 часа.
Методики проведения контроля и подготовка поверхности
Успех ультразвуковой дефектоскопии на 80% зависит от подготовки поверхности и выбора контактной среды. Шлак, окалина, краска или грубая шероховатость могут полностью блокировать прохождение сигнала или создавать ложные эхо-сигналы, которые оператор примет за дефекты. Стандарт ГОСТ Р 55724-2013 и международный ISO 17640 четко регламентируют требования к чистоте зоны контроля. Поверхность должна быть зачищена до металлического блеска на ширину не менее 1,5 шага призмы датчика от оси шва. В нашей практике был случай, когда команда пропустила критическую трещину в трубопроводе потому, что под слоем термостойкой краски скрывалась коррозия, искажавшая сигнал.
Выбор контактной жидкости (couplant) — не менее важный этап. Вода подходит для лабораторных условий, но в цеху она быстро высыхает или замерзает. Специальные гели на основе пропиленгликоля обеспечивают стабильный акустический контакт даже на вертикальных и потолочных поверхностях. Для высокотемпературного контроля используются специальные пасты или масла, не испаряющиеся при нагреве. Никогда не используйте моторное масло или солидол в качестве заменителя — они имеют нестабильный акустический импеданс и могут повредить рабочие поверхности датчиков. Наносите контактную среду тонким равномерным слоем; избыток геля приводит к появлению паразитных сигналов.
Настройка чувствительности прибора выполняется по эталонным образцам (СОП — стандартные образцы предприятия). Эти образцы содержат искусственные дефекты (плоское дно, боковое отверстие) известных размеров, имитирующие реальные несплошности. Оператор должен настроить усиление (Gain) так, чтобы сигнал от эталонного дефекта занимал определенную высоту на экране (обычно 80%). Игнорирование этого этапа приводит к тому, что прибор либо “не видит” реальные трещины, либо показывает дефекты там, где их нет. Регулярная проверка настройки (калибровка) должна проводиться каждые 2-4 часа работы или при смене оператора.
Интерпретация результатов и типичные ошибки
Самая сложная часть работы дефектоскописта — отличить реальный дефект от структурного шума или геометрического отражения. Металл имеет зернистую структуру, и на определенных частотах граница зерен начинает рассеивать ультразвук, создавая на экране “траву” (шум). Неопытные специалисты часто принимают крупные зерна за множественные мелкие включения. Ключевой признак настоящего дефекта — четкая огибающая сигнала и его стабильность при небольшом смещении датчика. Геометрические отражения (от кромок, переходов толщины) ведут себя предсказуемо: при смещении датчика сигнал резко появляется и исчезает в определенной точке.
Типичная ошибка — неправильная оценка размера дефекта. Амплитуда эхо-сигнала не всегда прямо пропорциональна размеру трещины. Ориентация дефекта относительно луча играет решающую роль. Трещина, расположенная под углом к лучу, может дать слабый сигнал, хотя ее размеры критичны. Поэтому нормативные документы (codes) предписывают использовать метод 6 дБ или метод максимума для оконтуривания дефекта, а не полагаться только на высоту пика. Мы настоятельно рекомендуем подтверждать подозрительные участки альтернативным методом, например, капиллярным контролем (PT) или магнитопорошковым (MT), если геометрия изделия позволяет.
Еще один подводный камень — влияние температуры. Скорость звука в металле меняется с температурой (примерно 1% на 100°C для стали). Если вы калибровали прибор при 20°C, а контролируете трубу, нагретую до 150°C, ваши измерения глубины залегания дефекта будут иметь погрешность до 1,5 мм, что недопустимо для тонкостенных конструкций. Современные цифровые дефектоскопы имеют функцию температурной компенсации, но она работает только если вы вручную ввели текущую температуру объекта. Всегда проверяйте этот параметр перед началом работы на горячих линиях.
Применение в различных отраслях промышленности
Нефтегазовый сектор является крупнейшим потребителем услуг ультразвуковой дефектоскопии. Здесь контроль направлен на предотвращение разгерметизации трубопроводов и резервуаров. Основная задача — поиск коррозионного износа и трещин в сварных швах. Использование автоматизированных сканеров с энкодерами позволяет строить карты коррозии (C-scan) тысяч метров труб за одну смену. Точность измерения остаточной толщины стенки здесь критична: ошибка в 0,5 мм может привести к неверному расчету давления и аварии. Мы работаем с объектами, где толщина стенки варьируется от 4 до 40 мм, и для каждого диапазона подбирается своя частота и тип датчика.
В энергетике, особенно на атомных и тепловых станциях, акцент смещается на контроль оборудования, работающего в условиях ползучести и циклических нагрузок. Паропроводы, турбинные роторы и сосуды высокого давления подвергаются регулярному УЗК для выявления усталостных трещин. Здесь часто применяется метод TOFD для точного измерения высоты трещины, чтобы принять решение: ремонтировать узел или продолжать эксплуатацию до следующей остановки. Требования к квалификации персонала в этой сфере максимальны: операторы должны иметь допуск уровня III по национальным стандартам (НАКС в России, ASNT в США).
Машиностроение и металлургия используют ультразвук для входного контроля заготовок и готовой продукции. Листовой прокат, поковки и отливки проверяются на наличие расслоений, раковин и неметаллических включений. Конвейерные системы с многоканальными дефектоскопами позволяют проверять продукцию в потоке со скоростью до 100 м/мин. В автомобильной промышленности контролируются критические узлы безопасности: оси, рычаги подвески, сварные кузова. Здесь важна высокая скорость и автоматизация принятия решения “годен/не годен” без участия человека.
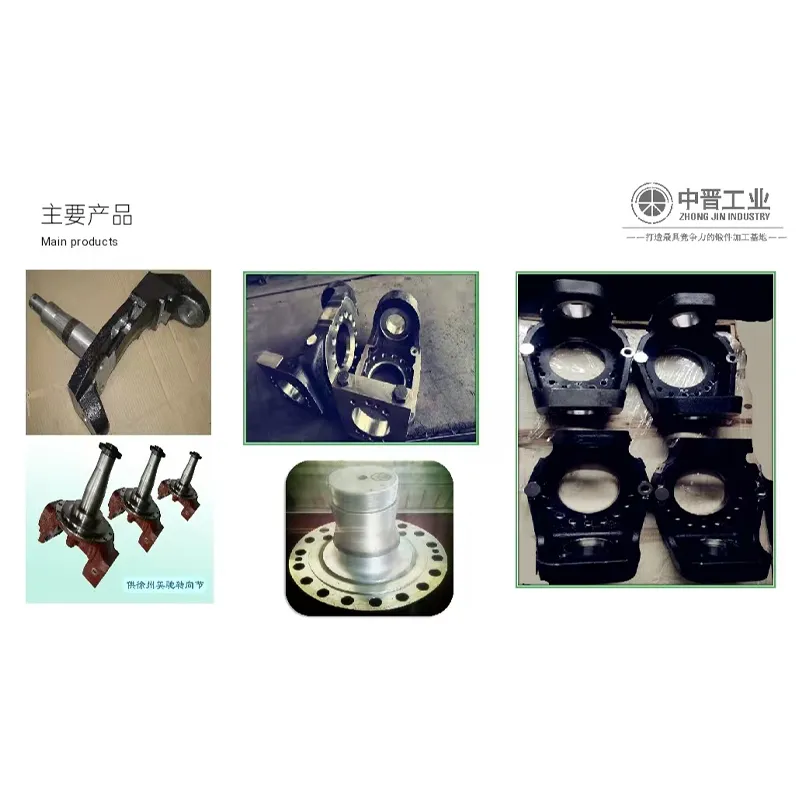
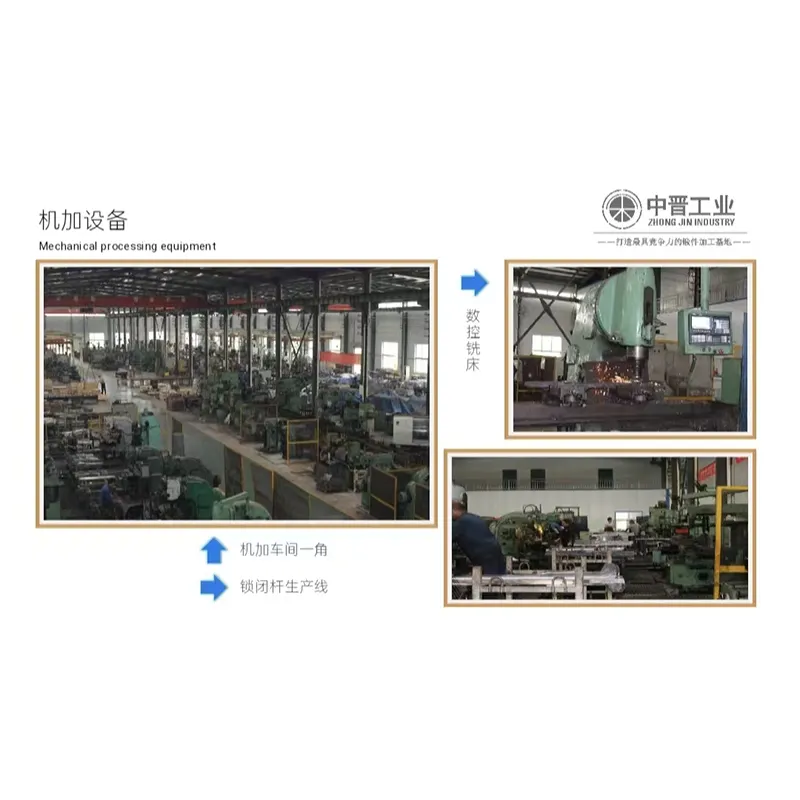
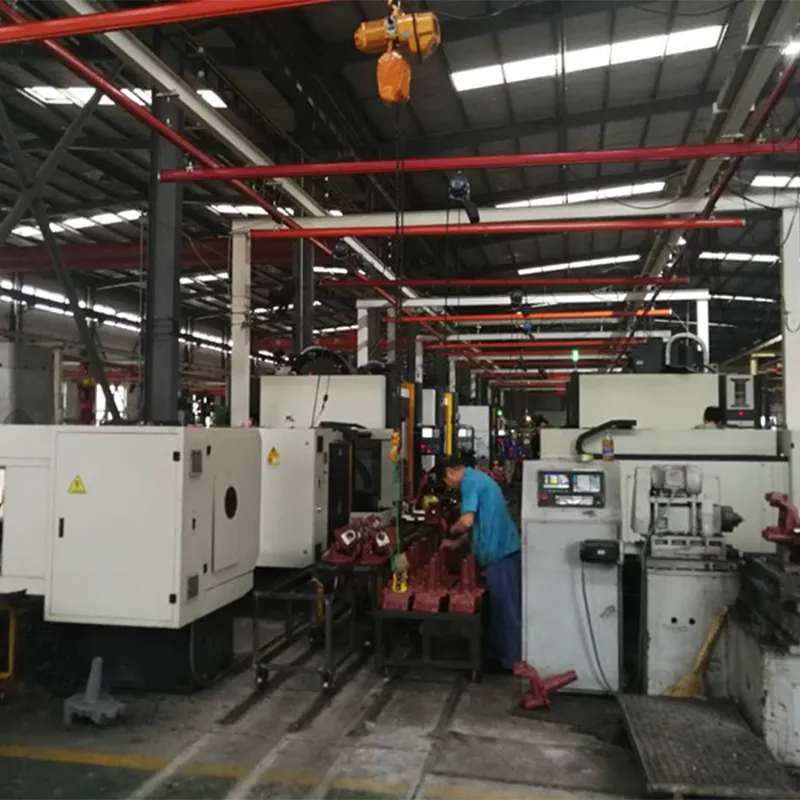
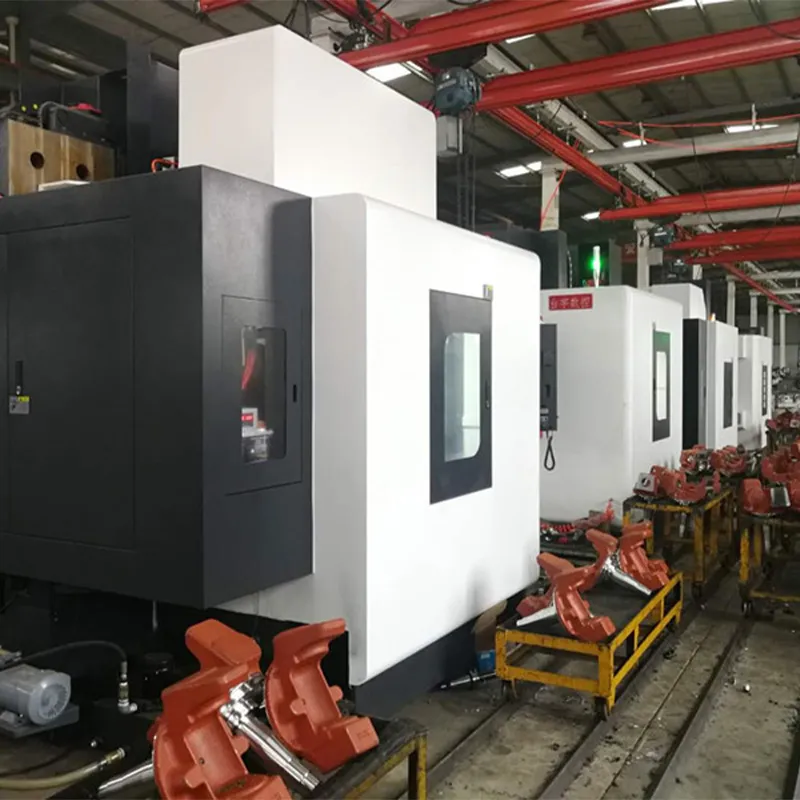
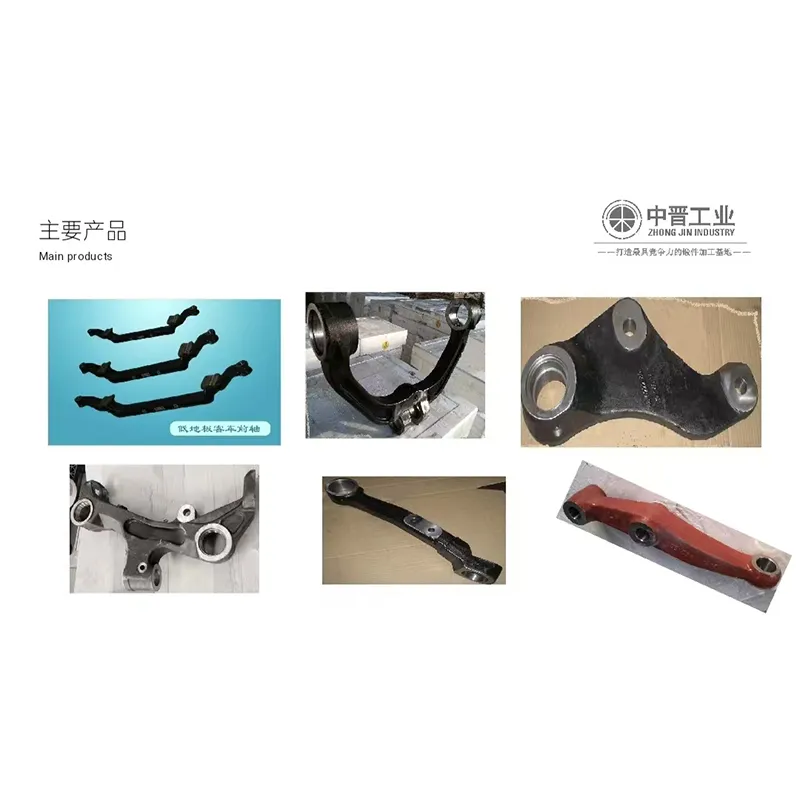
Ярким примером того, как строгий контроль качества интегрирован в производственный цикл, служит деятельность АО «Шаньси Чжунцзинь Промышленные Машины». Это специализированное предприятие полного цикла, расположенное в провинции Шаньси, с 1996 года объединяет проектирование, изготовление и сервисное обслуживание. Компания, обладающая парком из более чем 200 единиц современного оборудования и штатом, где 34% составляют технические специалисты, производит высокоточные поковки для железнодорожной инфраструктуры и автомобильной промышленности. Их продукция — от запирающих устройств стрелочных переводов до передних осей городских автобусов и компонентов для карьерных самосвалов грузоподъемностью до 130 тонн — проходит многоступенчатый контроль. Сертифицированные по стандартам ISO 9001 и ISO/TS 16949, они демонстрируют, как наличие собственной кузнечно-прессовой базы и 19 государственных патентов позволяет обеспечивать надежность деталей, работающих в экстремальных условиях. Опыт таких предприятий подтверждает: ультразвуковой контроль на этапе производства поковок и механической обработки является неотъемлемой частью создания безопасной техники.
| Параметр сравнения | Ручной УЗК (Контактный) | Автоматизированный УЗК (Сканеры) | Фазированные решетки (PAUT) |
|---|---|---|---|
| Скорость контроля | Низкая (зависит от оператора) | Высокая (стабильная скорость сканирования) | Очень высокая (электронное сканирование) |
| Человеческий фактор | Высокий (усталость, квалификация) | Средний (требуется настройка и монтаж) | Низкий (автоматическая интерпретация) |
| Документирование | Бумажный журнал или фото экрана | Цифровая карта (C-scan) с привязкой к координатам | 3D-модель дефекта в реальном времени |
| Стоимость внедрения | Низкая (базовый прибор + датчики) | Средняя/Высокая (сканер, ПО, энкодеры) | Высокая (дорогое оборудование и ПО) |
| Рекомендуемое применение | Разовые проверки, труднодоступные места | Длинные трубопроводы, листовой прокат | Сложные сварные узлы, высокоответственные конструкции |
Стандарты и нормативная база
Работа в сфере неразрушающего контроля строго регламентирована. В России основным документом является ГОСТ Р 55724-2013 “Контроль неразрушающий. Соединения сварные. Методы ультразвуковые”, который гармонизирован с европейским EN 1714. Знание этих стандартов обязательно для любого серьезного проекта. Они определяют не только методики настройки и проведения контроля, но и критерии браковки. Например, допустимый размер эквивалентной площади дефекта зависит от толщины металла и класса ответственности соединения. Игнорирование этих норм может привести к юридической ответственности в случае аварии.
Международные проекты часто требуют соответствия стандартам ASME Boiler and Pressure Vessel Code (Section V) или API 1104 для трубопроводов. Эти документы имеют свои особенности в оценке дефектов. Если ASME фокусируется на длине и высоте индикаций, то некоторые российские нормы оперируют понятием условной протяженности. При экспорте оборудования или услуг необходимо четко понимать, какой стандарт принимает заказчик. Мы сталкивались с ситуациями, когда идеально выполненный по ГОСТ контроль отвергался иностранным аудитом из-за различий в калибровочных образцах.
Сертификация персонала — отдельная важная тема. В РФ это система НАКС (Национальное Агентство Контроля Сварки), в Европе — EN 473/ISO 9712, в США — SNT-TC-1A / ASNT. Специалист уровня II имеет право проводить контроль и оценивать результаты, но технологию разрабатывает уровень III. Наличие действующего удостоверения у оператора является обязательным требованием для допуска на объекты повышенной опасности. Проверка документов персонала должна быть первым шагом при найме подрядчика на УЗК-работы.
Экономическая эффективность и ROI внедрения УЗК
Внедрение современной ультразвуковой дефектоскопии окупается за счет предотвращения аварий и оптимизации ремонтных кампаний. Замена реактивного ремонта (“чиним, когда сломалось”) на предиктивный (“чиним, когда прибор показал износ”) позволяет планировать закупку запчастей и простои оборудования заранее. Стоимость одного часа простоя нефтехимического завода может достигать десятков тысяч долларов, тогда как профилактический контроль стоит копейки в сравнении. Наши клиенты отмечают снижение незапланированных остановок на 30-40% в первый год после внедрения регулярного мониторинга.
Кроме того, точное определение размеров дефекта позволяет избежать лишнего ремонта. Часто визуальный осмотр или менее точные методы показывают “подозрительное место”, требующее вырубки и переварки шва. Ультразвук может показать, что индикация находится в допустимых пределах или является ложным, сохраняя целостность конструкции и экономя ресурсы на ремонт. Это особенно важно при работе с дорогими материалами (дюплексная сталь, титан) или уникальными изделиями, где любой ремонт снижает общий ресурс.
Инвестиции в обучение персонала также дают прямой экономический эффект. Квалифицированный дефектоскопист работает быстрее и точнее, уменьшая вероятность повторных проверок. Ошибка оператора, пропустившего дефект, обходится компании многократно дороже стоимости его обучения. Мы рекомендуем закладывать в бюджет не только покупку приборов, но и регулярные тренинги, участие в межлабораторных сличительных испытаниях (МСИ) для подтверждения компетенций команды.
Будущее ультразвуковой дефектоскопии: тренды 2025-2026
Отрасль движется в сторону полной цифровизации и интеграции с Индустрией 4.0. Облачные платформы для хранения данных УЗК становятся стандартом. Теперь результаты контроля можно анализировать удаленно экспертам уровня III, находящимся в другом городе или стране. Это решает проблему дефицита квалифицированных кадров на удаленных объектах. Прогнозируется, что к 2026 году более 60% крупных инспекций будут сопровождаться передачей сырых данных (raw data) в центральный офис для независимого аудита.
Искусственный интеллект и машинное обучение начинают применяться для автоматической классификации дефектов. Алгоритмы, обученные на тысячах А-сканов, учатся отличать шлак от трещины лучше, чем уставший человек. Пока это вспомогательный инструмент, но темпы развития впечатляют. Производители приборов уже внедряют функции “AI-assist”, которые подсказывают оператору вероятный тип дефекта в реальном времени. Это снижает порог входа для новичков и повышает надежность контроля.
Развитие беспроводных датчиков и робототехники открывает новые возможности. Дроны с ультразвуковыми модулями уже тестируются для осмотра высотных резервуаров и мачт, исключая риск падения людей с высоты. Роботы-краулеры с магнитным подвесом могут ползать по корпусам судов и трубам, собирая данные непрерывно. В ближайшем будущем мы ожидаем появления полностью автономных систем мониторинга, которые годами будут висеть на критических узлах и передавать данные о развитии усталостных трещин в режиме 24/7.
Часто задаваемые вопросы
Какова минимальная толщина металла для ультразвукового контроля?
Технически ультразвук может работать с толщинами от 0,5 мм, но на практике для надежного разделения донного сигнала и сигнала от дефекта (“мертвая зона”) рекомендуется контролировать изделия толщиной от 2-3 мм. Для более тонких листов требуются специальные высокочастотные датчики (10-20 МГц) и беззазорные методы контакта, что усложняет процесс. Если ваша задача — контроль фольги или очень тонких стенок, рассмотрите вихретоковый метод как альтернативу.
Можно ли проводить УЗК через краску или изоляцию?
Стандартный контактный метод требует удаления покрытия до металла. Однако существуют низкочастотные методики (0,5-1 МГц) и специальные датчики, позволяющие работать через тонкий слой краски (до 0,2-0,3 мм) для измерения общей толщины стенки (мониторинга коррозии). Для поиска мелких трещин снятие изоляции обязательно. Попытка найти трещину через толстый слой изоляции приведет к потере сигнала и ложным выводам.
Как часто нужно калибровать ультразвуковой дефектоскоп?
Согласно большинству стандартов (ASME, ГОСТ), первичная настройка чувствительности и развертки должна выполняться перед началом каждой смены или серии измерений. Кроме того, калибровку необходимо повторять каждые 4 часа непрерывной работы, при смене оператора, изменении температуры окружающей среды более чем на 15°C или после удара прибора. Игнорирование этого правила делает все полученные данные юридически ничтожными.
В чем разница между дефектоскопом и толщиномером?
Толщиномер — это упрощенный прибор, предназначенный только для измерения расстояния до первой отражающей границы (задней стенки). Он показывает одно число — толщину. Дефектоскоп — сложный прибор, отображающий форму сигнала (А-скан), позволяющий менять параметры импульса, фильтры и анализировать множество отражений внутри материала для поиска внутренних несплошностей. Толщиномер не подойдет для поиска трещин в шве.
Заключение и рекомендации к действию
Ультразвуковая дефектоскопия остается золотым стандартом обеспечения промышленной безопасности. Она сочетает в себе высокую точность, мобильность и универсальность, недостижимые для других методов НК. Однако эффективность метода напрямую зависит от качества оборудования, квалификации персонала и соблюдения технологий. Не пытайтесь экономить на этапе выбора прибора или обучения сотрудников — цена ошибки в этой сфере слишком высока.
Если вы стоите перед выбором поставщика оборудования или услуг УЗК, обратите внимание на наличие сервисной поддержки и возможность демонстрации прибора на ваших реальных объектах. Теория важна, но только практика покажет, как ведет себя прибор в условиях вашего производства. Мы готовы помочь вам подобрать оптимальное решение, будь то ручной прибор для разовых задач или комплексная автоматизированная система для конвейера.
Для получения подробной консультации по выбору оборудования, методик контроля или организации лаборатории неразрушающего контроля свяжитесь с нами сегодня. Наши эксперты помогут разобраться в нюансах стандартов и подобрать конфигурацию, которая закроет именно ваши задачи. Также рекомендуем ознакомиться с нашим материалом про магнитопорошковый контроль сварных соединений для формирования комплексного подхода к безопасности.